Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-15 Origine : Site
Travailler avec des alliages nickel-titane (NiTi) présente des obstacles métallurgiques distincts dans l'atelier. Vous devez maintenir des températures de transformation de phase précises tout en évitant la fatigue des matériaux lors de cycles d'usinage agressifs. Les équipementiers de dispositifs médicaux sont ici confrontés à un défi opérationnel spécifique. Ils doivent augmenter les volumes de production tout en contrôlant strictement la zone affectée par la chaleur (ZAT), en obtenant des finitions de surface impeccables et en répondant aux normes strictes de biocompatibilité FDA et MDR. Maîtriser le bout en bout Le flux de fabrication des stents en nitinol est le seul moyen de surmonter ces obstacles. Ce processus commence par la vérification de la pureté des matières premières et se termine par un électropolissage en plusieurs étapes. Le contrôle de chaque variable tout au long de ce processus atténue les risques réglementaires, réduit considérablement les taux de rebut sur la chaîne de production et garantit l'efficacité clinique à long terme de l'implant final.
L’intégrité des matériaux détermine le rendement : le succès commence avec des alliages NiTi de haute pureté de qualité médicale et des tubes qui respectent des limites strictes de concentricité et d’inclusion avant toute découpe.
La gestion thermique n'est pas négociable : les méthodes de fabrication (comme la découpe au laser femtoseconde) et les protocoles de mise en forme doivent être étroitement contrôlés pour préserver la superélasticité de l'alliage et la température cible de finition austénite (Af).
La finition de surface favorise la biocompatibilité : un électropolissage en plusieurs étapes est nécessaire pour éliminer les micro-bavures, éliminer la couche d'oxyde de titane et prévenir la corrosion ou la thrombose in vivo.
L'évaluation des partenaires nécessite une intégration verticale : les équipementiers doivent donner la priorité aux partenaires de fabrication sous contrat capables de gérer la découpe, la mise en forme et la métrologie sous un même toit afin de minimiser les risques liés à la chaîne d'approvisionnement et la dérive dimensionnelle.
Table des matières
Le choix du nickel pur et du titane constitue la base d’un implant fiable. Les procédés de fusion par induction sous vide (VIM) et de refusion à l'arc sous vide (VAR) sont une pratique courante pour les alliages de qualité médicale. Ces techniques de fusion avancées minimisent les inclusions d’oxygène et de carbone dans la matrice de l’alliage. Les inclusions non métalliques agissent comme des concentrateurs de contraintes lors des charges cycliques à l'intérieur du corps humain. Ils sont les principaux responsables des ruptures de fatigue en aval du dispositif final. Plusieurs cycles de refusion garantissent une microstructure homogène sur l’ensemble du lingot. Cette homogénéité évite les points faibles localisés qui pourraient compromettre l'intégrité structurelle des conceptions à entretoises fines lors du déploiement.
Le NiTi brut doit être conforme à des spécifications strictes, principalement ASTM F2063. Cette norme dicte la composition chimique exacte requise pour les implants médicaux, plafonnant les niveaux de carbone et d'oxygène à 0,05 pour cent maximum. Les stents cardiovasculaires ou périphériques auto-expansibles nécessitent un rapport nickel/titane très spécifique. En règle générale, cela se situe autour de 50,8 % atomique de nickel. Même un écart de 0,1 pour cent dans ce rapport modifie considérablement les températures de transformation du produit final. Le maintien d'un contrôle strict de la composition garantit que le matériau se comporte de manière prévisible lors du traitement thermique ultérieur et se dilate avec la force radiale correcte à l'intérieur du vaisseau sanguin.
L'incorporation de tiges de nitinol dans des tubes à paroi mince implique des réalités de fabrication difficiles. Le matériau écrouit rapidement lors des opérations d'étirage à froid. Les opérateurs doivent effectuer des étapes de recuit intermédiaires fréquentes pour restaurer la ductilité et empêcher le tube de se briser sous la tension. Des tolérances strictes en matière d’épaisseur de paroi et de concentricité ne sont pas négociables en atelier. Les variations d'épaisseur de paroi entraînent des forces d'expansion inégales lorsque le dispositif est déployé. Les écarts de concentricité augmentent de façon exponentielle les taux d’échec lors de la découpe laser. Le point focal du laser se déplace si le tube est déformé, provoquant des coupes incomplètes d'un côté ou des dommages thermiques excessifs à la paroi interne de l'autre.
Le contrôle qualité entrant établit la base de toutes les opérations d’usinage ultérieures. Vous ne pouvez pas réparer un mauvais tube en aval. Les installations mettent en œuvre des protocoles d’inspection rigoureux avant de libérer les matières premières vers l’atelier de découpe laser.
Calorimétrie différentielle à balayage (DSC) : les techniciens effectuent des tests DSC pour vérifier les températures de transformation de base des tubes bruts. Celui-ci mesure le flux de chaleur associé aux transitions de phase, confirmant que la matière première possède le profil de mémoire thermique correct.
Micrométrie optique : des micromètres laser automatisés mesurent le diamètre extérieur (OD) et le diamètre intérieur (ID) sur toute la longueur du tube pour vérifier la concentricité.
Inspection visuelle des surfaces : des caméras à fort grossissement scannent les surfaces intérieures et extérieures à la recherche de lignes, de rainures ou de contaminants incrustés qui pourraient interférer avec la découpe laser.
Coupe métallographique : des tests destructifs sur des lots d'échantillons vérifient la taille des grains et vérifient les micro-inclusions qui auraient pu survivre au processus de fusion du VAR.
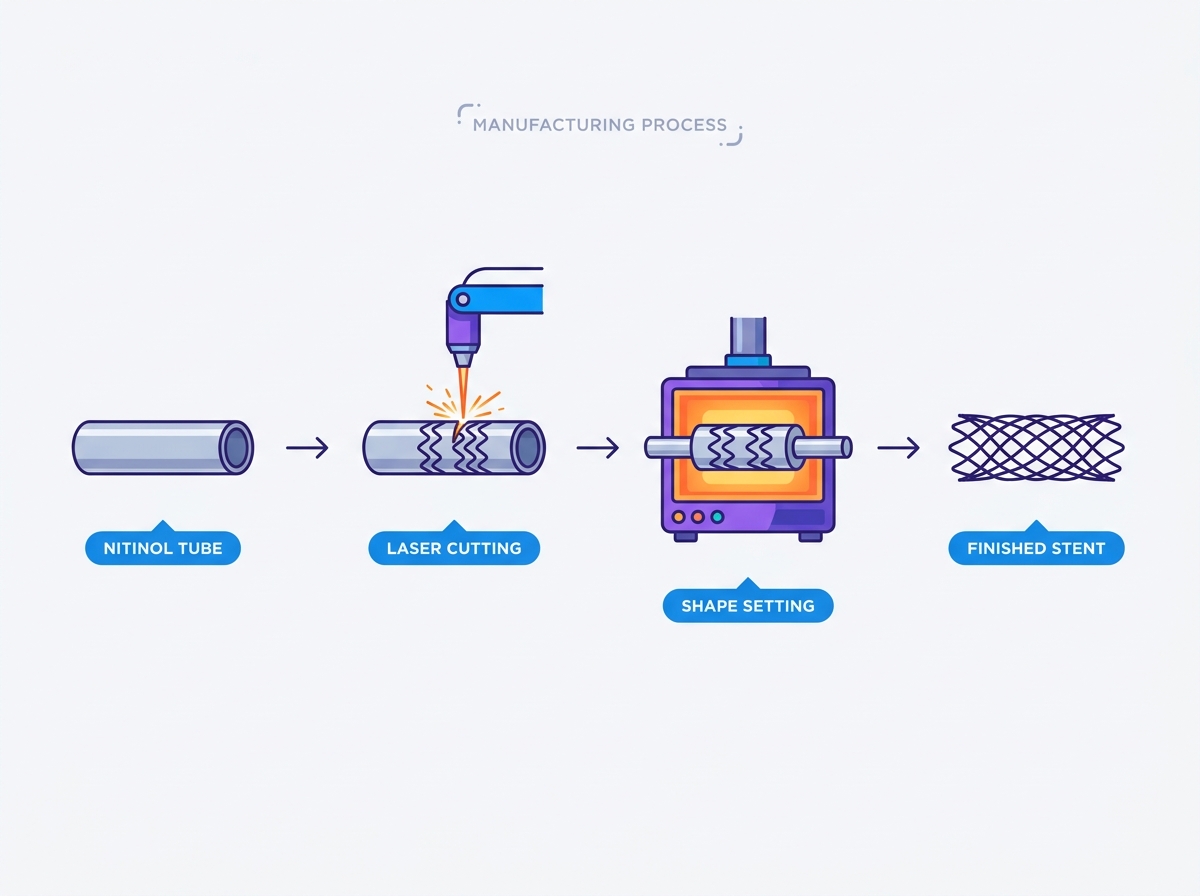
La découpe laser à impulsions ultra-courtes domine l'industrie du traitement des tubes en nitinol. Les lasers nanosecondes traditionnels font fondre le matériau, laissant une grande zone affectée par la chaleur (ZAT) et des scories de refonte qui nécessitent un post-traitement important. Les lasers femtoseconde fonctionnent selon un principe physique complètement différent. Ils s'appuient sur l'ablation à froid. La durée de l'impulsion laser est plus courte que le temps de relaxation thermique du réseau d'alliage. Il vaporise instantanément le matériau sans transférer la chaleur résiduelle au métal environnant. Cela minimise la ZAT et évite les microfissures dans les intersections délicates des entretoises. Le résultat est une coupe très précise avec une distorsion thermique minimale, permettant aux ingénieurs de concevoir des entretoises ultra fines pour les applications neurovasculaires.
Les tendances actuelles du secteur montrent une divergence dans les architectures de dispositifs basées sur les applications cliniques. Les conceptions traditionnelles de tubes fendus découpés au laser restent la norme pour de nombreuses applications périphériques et coronaires où une force radiale élevée est requise. Cependant, les stents tressés en fil de nitinol gagnent du terrain pour les déviateurs de flux et les utilisations neurovasculaires spécifiques. La découpe laser offre un contrôle précis sur les géométries cellulaires complexes et une répartition ciblée des forces radiales. Le tressage métallique offre une flexibilité exceptionnelle et une résistance aux torsions dans une anatomie tortueuse. Le tressage nécessite des flux de fabrication distincts. Il s'appuie sur des mandrins d'enroulement complexes, de 16 à 96 supports de fil et des contrôles précis de la tension du fil. Chaque intersection d'une structure tressée se déplace indépendamment, nécessitant des techniques de post-traitement et de terminaison différentes par rapport à un cadre rigide découpé au laser.
La gravure photochimique sert de méthode de fabrication secondaire pour des profils de dispositifs spécifiques. Ce processus consiste à appliquer un masque photorésistant sur une feuille plate de nitinol. La lumière UV expose le motif souhaité et des bains chimiques agressifs dissolvent le métal non protégé. Le motif plat gravé est ensuite roulé dans un cylindre et soudé le long de la couture. Cette méthode fonctionne bien pour les conceptions spécifiques à profil bas ou pour le prototypage rapide de modèles plats. Cependant, il se heurte à de sérieuses limites lorsqu'il s'agit d'obtenir des géométries de jambes de force complexes à rapport d'aspect élevé. L'agent de gravure chimique sape le matériau, ce qui rend difficile le maintien de parois latérales verticales et nettes par rapport à la précision de la découpe au laser femtoseconde.
La sélection de la bonne méthode de fabrication nécessite d’évaluer plusieurs dimensions tout au long du cycle de vie de production. Le tableau ci-dessous compare les principales approches utilisées dans l'atelier de fabrication.
Méthode de fabrication |
Coûts d'installation et outillage |
Évolutivité pour des volumes élevés |
Impact sur la finition en aval |
Application clinique idéale |
|---|---|---|---|---|
Laser femtoseconde |
Coût d’équipement initial élevé, faible coût d’outillage |
Excellent pour les analyses automatisées et continues |
Dommages thermiques minimes, électropolissage plus facile |
Tubes à fentes coronaires, périphériques et neurovasculaires |
Tressage de fil |
Coût d'outillage modéré (mandrins personnalisés) |
Bon, mais nécessite une surveillance spécialisée de la tension |
Nécessite un nettoyage minutieux des intersections et un soudage des terminaisons |
Inverseurs de flux, anatomie très tortueuse |
Gravure photochimique |
Faible coût d’outillage initial (photomasques) |
Haut débit pour les mises à plat |
Nécessite un laminage secondaire, un soudage et un polissage des coutures |
Cadres structurels de grand diamètre, implants plats |
Le traitement thermique verrouille la géométrie souhaitée de l’appareil. Il fonctionne en manipulant les phases austénite et martensite de l'alliage. À des températures plus basses, le matériau existe dans un état martensitique déformable. Le chauffer au-dessus d'un seuil spécifique le transforme à l'état austénitique rigide. Cette transformation de phase accorde au Nitinol Stent sa force et sa flexibilité uniques. Une programmation thermique appropriée garantit que le dispositif peut résister à une déformation massive lors du chargement du cathéter et retrouver instantanément sa forme programmée lors de son déploiement dans la circulation sanguine.
La mise en forme nécessite d'étendre le tube découpé au laser sur des mandrins métalliques de plus en plus grands. Vous ne pouvez pas forcer un petit tube à atteindre son diamètre final en une seule étape. Une expansion excessive conduit directement à la rupture de la jambe de force et à la déchirure du matériau. Des étapes d’expansion incrémentielles sont nécessaires pour les conceptions complexes. Les opérateurs glissent le tube coupé sur un petit mandrin en acier inoxydable 304, le traitent thermiquement, puis répètent le processus avec un mandrin légèrement plus grand. Cette expansion progressive atténue les concentrations de contraintes localisées et maintient une épaisseur de paroi uniforme sur toute la structure. Les mandrins eux-mêmes doivent être usinés avec précision pour tenir compte de la dilatation thermique pendant le cycle de chauffage.
La mise en forme proprement dite se produit dans des fours de précision, des lits fluidisés ou des bains de sels fondus. Les bains de sel fondu assurent un transfert de chaleur rapide et uniforme, idéal pour les appareils à paroi mince. Des paramètres précis de temps et de température sont nécessaires. Généralement, celles-ci vont de 450°C à 550°C. La durée exacte dépend de l'épaisseur de la jambe de force, du diamètre cible et de la chimie spécifique de l'alliage. Cette étape déplace la température de finition austénitique (Af) de l'alliage. Une surveillance continue est requise pendant cette phase. L’objectif est de garantir que le dispositif reste totalement superélastique à la température du corps humain (37°C). Si la température Af est trop élevée, l'appareil restera lent et ne parviendra pas à se dilater complètement à l'intérieur du vaisseau sanguin.
La configuration de la forme doit tenir compte de l’état compressé de l’appareil. L'ingénierie requise pour garantir que l'implant peut être serti en toute sécurité dans un cathéter de pose à profil bas est vaste. La géométrie des entretoises doit se plier de manière prévisible sans chevaucher, pincer ou dépasser les limites de déformation du matériau. Les opérateurs utilisent des machines de sertissage radiales spécialisées de type iris pour comprimer le dispositif à basses températures contrôlées. Le refroidissement de l'appareil force le matériau à entrer dans sa phase martensitique, ce qui facilite sa déformation. La conception doit garantir que le dispositif s'auto-expansera de manière fiable lors du déploiement sans perdre sa géométrie programmée ni souffrir de déformation plastique permanente.
La mise en forme thermique laisse une couche d'oxyde de titane épaisse et cassante sur les surfaces des entretoises. Il laisse également une échelle thermique sombre. Cette couche est très sujette à l'écaillage et est totalement inacceptable pour un implant en contact avec le sang. Retirer cette couche sans modifier les dimensions délicates des entretoises présente un défi majeur sur la ligne d'arrivée. Les opérateurs utilisent une combinaison d’approches mécaniques et chimiques. Le micro-sablage avec des grains d'alumine fins brise physiquement le tartre lourd. Un décapage acide ultérieur, généralement avec un mélange précis d'acide fluorhydrique et nitrique, élimine chimiquement la couche d'oxyde restante jusqu'au métal nu. La température du bain et la durée d’immersion doivent être strictement contrôlées pour éviter la fragilisation par l’hydrogène.
L'électropolissage est le processus électrochimique utilisé pour lisser la surface à un niveau microscopique. L'appareil fait office d'anode dans un bain électrolytique acide spécialisé. Un courant électrique dissout sélectivement les pics microscopiques sur la surface métallique sur la base de la théorie des couches visqueuses. Ce processus est directement lié aux résultats cliniques. La réduction de la rugosité de la surface est obligatoire pour empêcher l’adhésion des plaquettes, responsable de la thrombose. Il élimine les micro-bavures résiduelles de la découpe laser. De plus, l’électropolissage crée une couche de passivation en dioxyde de titane uniforme et hautement résistante à la corrosion qui protège le corps de l’exposition au nickel. Les installations refroidissent souvent l’électrolyte à des températures inférieures à zéro pour maintenir un contrôle strict du taux d’enlèvement de matière.
Les méthodes analytiques vérifient l’intégrité de la surface finie. L’inspection visuelle au microscope est insuffisante pour les implants médicaux. Les installations s'appuient sur la spectroscopie avancée et la microscopie électronique pour valider la couche de passivation.
Microscopie électronique à balayage (MEB) : évalue la topographie de la surface à fort grossissement pour détecter les microfissures, les piqûres ou les scories résiduelles.
Spectroscopie électronique Auger (AES) : mesure l'épaisseur exacte de la couche de passivation d'oxyde de titane en angströms.
Profilage en profondeur : vérifie l'épuisement du nickel à la surface. Un cycle d'électropolissage approprié laisse une couche externe riche en titane et sans nickel.
Spectroscopie photoélectronique à rayons X (XPS) : confirme les états d'oxydation chimique des éléments de surface pour garantir une résistance maximale à la corrosion.
Les techniques de métrologie optique vérifient la largeur, l'épaisseur et la géométrie globale des entretoises par rapport aux modèles CAO d'origine. Les systèmes de vision automatisés équipés de lentilles télécentriques mesurent des centaines de points de données sur un seul appareil en quelques minutes, garantissant ainsi une dérive dimensionnelle nulle sur les lots de production. Les tests mécaniques garantissent que l'appareil fonctionne correctement à l'intérieur du navire. Les tests de force de résistance radiale (RRF) mesurent la force que le dispositif exerce contre la paroi du vaisseau pour le maintenir ouvert. Les tests de force extérieure chronique (COF) mesurent la pression continue appliquée au fil du temps. Les tests d’utilisation simulés sont également obligatoires. Cela vérifie la traçabilité du dispositif à travers une anatomie tortueuse et confirme l'intégrité de son profil de sertissage lors de la pose du cathéter.
Les implants doivent survivre à des millions de cycles cardiaques sans se fracturer. Les tests de fatigue pulsatile accélérés simulent 10 ans de battements de cœur humain. Les dispositifs sont déployés à l’intérieur de faux récipients en silicone remplis d’une solution saline tamponnée au phosphate (PBS) à 37°C pour imiter les conditions physiologiques. Des machines d'essais à haute fréquence pulsent les cuves à une fréquence de 30 à 60 Hz, soumettant les entretoises à une charge cyclique continue. Ces tests agressifs identifient les points de défaillance potentiels ou les microfissures introduites lors de la fabrication. Toute rupture de jambe de force au cours de ce test de 400 millions de cycles constitue une défaillance catastrophique. La réussite de ce test prouve la durabilité structurelle de la conception et l’intégrité du processus de fabrication.
La soumission réglementaire nécessite une documentation complète et fondée sur des preuves. La validation des processus constitue le cœur de cette exigence. Les protocoles de qualification d'installation (IQ), de qualification opérationnelle (OQ) et de qualification de performance (PQ) doivent être exécutés pour chaque élément d'équipement présent sur le sol. La traçabilité est absolue. Vous devez maintenir une chaîne ininterrompue de documentation depuis le lot de matières premières jusqu'au composant fini. Chaque cycle thermique, concentration du bain chimique et résultat d'inspection doivent être enregistrés et liés à un numéro de série ou à un code de lot spécifique. Cette collecte de données rigoureuse prouve aux organismes de réglementation que le processus de fabrication est stable, reproductible et sans danger pour les applications humaines.
Le recours à différents fournisseurs pour la découpe laser, la mise en forme et l'électropolissage présente de graves risques. Le transport de pièces entre installations les expose à la contamination et à l’oxydation. Cela aggrave les erreurs de tolérance, car chaque fournisseur travaille selon ses propres normes de référence et de mesure. Des problèmes de responsabilité surviennent lorsqu’une pièce finale échoue à l’inspection, ce qui conduit à des reproches entre fournisseurs. Un sous-traitant verticalement intégré gère toutes ces étapes sous un même toit. Cette centralisation garantit un contrôle strict des processus, des boucles de rétroaction immédiates entre les départements de découpe laser et d'électropolissage, ainsi qu'une responsabilité unique quant au rendement final.
Les tendances de conception de nouvelle génération exigent des capacités de fabrication avancées. Les supports ultra-fins destinés aux applications neurovasculaires nécessitent une précision extrême lors de la découpe laser et de l'électropolissage pour éviter toute perte de matière. L'intégration de marqueurs radio-opaques, tels que le tantale ou le platine-iridium, dans la structure de la jambe de force nécessite des techniques spécialisées de micro-soudage ou de sertissage mécanique. Vous devez sélectionner un partenaire capable de gérer ces géométries complexes. Leur équipe d'ingénieurs doit posséder des connaissances métallurgiques approfondies pour adapter les paramètres de traitement standard à de nouvelles architectures de dispositifs très complexes sans compromettre les propriétés superélastiques de l'alliage.
Évaluez la capacité d'un partenaire à passer du prototypage rapide à la production commerciale. L'introduction de nouveaux produits (NPI) nécessite de la flexibilité et une itération rapide. La production en grand volume nécessite une stabilité et une automatisation rigides. Un partenaire compétent comble cette lacune sans dérive de processus. Ils conçoivent des outils personnalisés et des dispositifs d'inspection automatisés au début de la phase NPI. Cela garantit que les processus validés lors du prototypage évoluent de manière linéaire lorsque les volumes de production augmentent. Évaluez leur capacité en matière de systèmes d'alimentation laser automatisés, de racks d'électropolissage en vrac et de machines d'inspection par vision à haut débit pour vous assurer qu'ils peuvent répondre à la demande commerciale.
Une production réussie nécessite un contrôle strict et séquentiel des contraintes thermiques et mécaniques tout au long du cycle de vie de fabrication. De la pureté du lingot brut à la couche de passivation finale, chaque variable a un impact sur la sécurité clinique. Vous devez donner la priorité aux partenaires qui comprennent ces réalités métallurgiques et possèdent les capacités internes nécessaires pour les contrôler.
Auditez votre chaîne d'approvisionnement actuelle pour identifier les processus fragmentés et consolider les fournisseurs sous un fabricant verticalement intégré.
Demandez un examen des capacités de vos fichiers CAO spécifiques afin de vérifier leurs tolérances au laser femtoseconde et à la mise en forme.
Lancez un cycle de prototypage ciblé pour valider directement la précision dimensionnelle et la qualité de la finition de surface avant de vous engager dans une production en grand volume.
R : La découpe laser femtoseconde constitue la norme de l’industrie. Il utilise des impulsions lumineuses ultra-courtes pour vaporiser instantanément le matériau par ablation à froid. Ce mécanisme empêche le transfert de chaleur dans le métal environnant, minimise la zone affectée par la chaleur (ZAT) et évite les microfissures dans les intersections délicates des entretoises.
R : La mise en forme consiste à étendre un tube découpé au laser sur des mandrins métalliques de plus en plus grands. Les opérateurs chauffent l'assemblage dans un four de précision ou un bain de sel, généralement entre 450°C et 550°C. Ce traitement thermique programme la géométrie superélastique dans la mémoire de l'alliage, lui permettant de retrouver sa forme après déformation.
R : L'électropolissage élimine les micro-bavures résiduelles et lisse la surface à un niveau microscopique. Il élimine les oxydes thermiques lourds et crée une couche de passivation uniforme et biocompatible en dioxyde de titane. Cette surface lisse et passive prévient la corrosion in vivo et réduit considérablement le risque de thrombose.
R : La température Af marque le point exact où l'alliage se transforme complètement en sa phase austénitique rigide. Il dicte le comportement mécanique du matériau. Les ingénieurs doivent calibrer la température Af afin que le dispositif reste entièrement superélastique et exerce la force radiale correcte à la température du corps humain (37°C).
R : Les fabricants les soumettent à des tests de fatigue pulsatile accélérés à l’intérieur de faux récipients en silicone. Cela simule 10 ans de battements de cœur humain à hautes fréquences (jusqu'à 60 Hz). Des tests mécaniques supplémentaires mesurent la force de résistance radiale (RRF) et la force extérieure chronique (COF) pour vérifier l'intégrité structurelle.