Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-15 Origine: Sito
Lavorare con le leghe di nichel-titanio (NiTi) presenta ostacoli metallurgici distinti in officina. È necessario mantenere temperature precise di trasformazione di fase prevenendo al contempo l'affaticamento del materiale durante i cicli di lavorazione aggressivi. Gli OEM di dispositivi medici si trovano ad affrontare una sfida operativa specifica in questo ambito. Devono ridimensionare i volumi di produzione controllando rigorosamente la zona interessata dal calore (HAZ), ottenendo finiture superficiali impeccabili e soddisfacendo i rigorosi standard di biocompatibilità FDA e MDR. Padroneggiare l'end-to-end Il flusso di lavoro di produzione degli stent in nitinol è l’unico modo per superare questi ostacoli. Questo processo inizia con la verifica della purezza della materia prima e termina con l'elettrolucidatura in più fasi. Il controllo di ogni variabile lungo questo percorso mitiga il rischio normativo, riduce drasticamente il tasso di scarto sulla linea di produzione e garantisce l'efficacia clinica a lungo termine per l'impianto finale.
L'integrità del materiale determina la resa: il successo inizia con leghe e tubi NiTi di grado medico di elevata purezza che soddisfano rigorosi limiti di concentricità e inclusione prima che avvenga qualsiasi taglio.
La gestione termica non è negoziabile: i metodi di fabbricazione (come il taglio laser a femtosecondi) e i protocolli di impostazione della forma devono essere strettamente controllati per preservare la superelasticità della lega e la temperatura di finitura dell'austenite (Af).
La finitura superficiale favorisce la biocompatibilità: l'elettrolucidatura multifase è necessaria per rimuovere micro-bave, eliminare lo strato di ossido di titanio e prevenire la corrosione o la trombosi in vivo.
La valutazione dei partner richiede un’integrazione verticale: gli OEM dovrebbero dare priorità ai partner di produzione a contratto in grado di gestire taglio, impostazione della forma e metrologia sotto lo stesso tetto per ridurre al minimo il rischio della catena di fornitura e la deriva dimensionale.
Sommario
La scelta del nichel e del titanio puri costituisce la base di un impianto affidabile. I processi di fusione per induzione sotto vuoto (VIM) e rifusione ad arco sotto vuoto (VAR) sono una pratica standard per le leghe di grado medico. Queste tecniche di fusione avanzate riducono al minimo le inclusioni di ossigeno e carbonio all'interno della matrice della lega. Le inclusioni non metalliche agiscono come concentratori di stress durante il carico ciclico all'interno del corpo umano. Sono i principali colpevoli dei guasti da fatica a valle nel dispositivo finale. Cicli multipli di rifusione garantiscono una microstruttura omogenea su tutto il lingotto. Questa omogeneità previene punti deboli localizzati che potrebbero compromettere l'integrità strutturale dei progetti a puntone sottile durante l'implementazione.
Il NiTi grezzo deve essere conforme a specifiche rigorose, principalmente ASTM F2063. Questo standard stabilisce l’esatta composizione chimica richiesta per gli impianti medici, limitando i livelli di carbonio e ossigeno allo 0,05% massimo. Gli stent cardiovascolari o periferici autoespandibili richiedono un rapporto nichel-titanio altamente specifico. Tipicamente, questo cade intorno al 50,8% atomico di nichel. Anche una deviazione dello 0,1% in questo rapporto altera drasticamente le temperature di trasformazione del prodotto finale. Il mantenimento di uno stretto controllo della composizione garantisce che il materiale si comporti in modo prevedibile durante il successivo trattamento termico e si espanda con la forza radiale corretta all'interno del vaso sanguigno.
L'inserimento di barre di nitinol in tubi a parete sottile implica realtà produttive difficili. Il materiale indurisce rapidamente durante le operazioni di trafilatura a freddo. Gli operatori devono eseguire frequenti passaggi di ricottura intermedi per ripristinare la duttilità ed evitare che il tubo si frantumi sotto tensione. Tolleranze strette per lo spessore delle pareti e la concentricità non sono negoziabili in officina. Le variazioni nello spessore della parete portano a forze di espansione irregolari quando il dispositivo viene utilizzato. Le deviazioni nella concentricità aumentano esponenzialmente i tassi di fallimento durante il taglio laser. Il punto focale del laser si sposta se il tubo non è circolare, causando tagli incompleti su un lato o danni termici eccessivi alla parete interna dall'altro.
Il controllo qualità in entrata stabilisce la linea di base per tutte le successive operazioni di lavorazione. Non è possibile riparare un tubo difettoso a valle. Le strutture implementano rigorosi protocolli di ispezione prima di rilasciare la materia prima al piano di taglio laser.
Calorimetria a scansione differenziale (DSC): i tecnici eseguono test DSC per verificare le temperature di trasformazione di base dei tubi grezzi. Questo misura il flusso di calore associato alle transizioni di fase, confermando che la materia prima possiede il corretto profilo di memoria termica.
Micrometria ottica: i micrometri laser automatizzati misurano il diametro esterno (OD) e il diametro interno (ID) su tutta la lunghezza del tubo per verificarne la concentricità.
Ispezione visiva della superficie: le telecamere ad alto ingrandimento scansionano le superfici interne ed esterne per tracciare linee, sgorbie o contaminanti incorporati che potrebbero interferire con il taglio laser.
Sezionamento metallografico: test distruttivi su lotti campione verificano la dimensione del grano e controllano le microinclusioni che potrebbero essere sopravvissute al processo di fusione VAR.
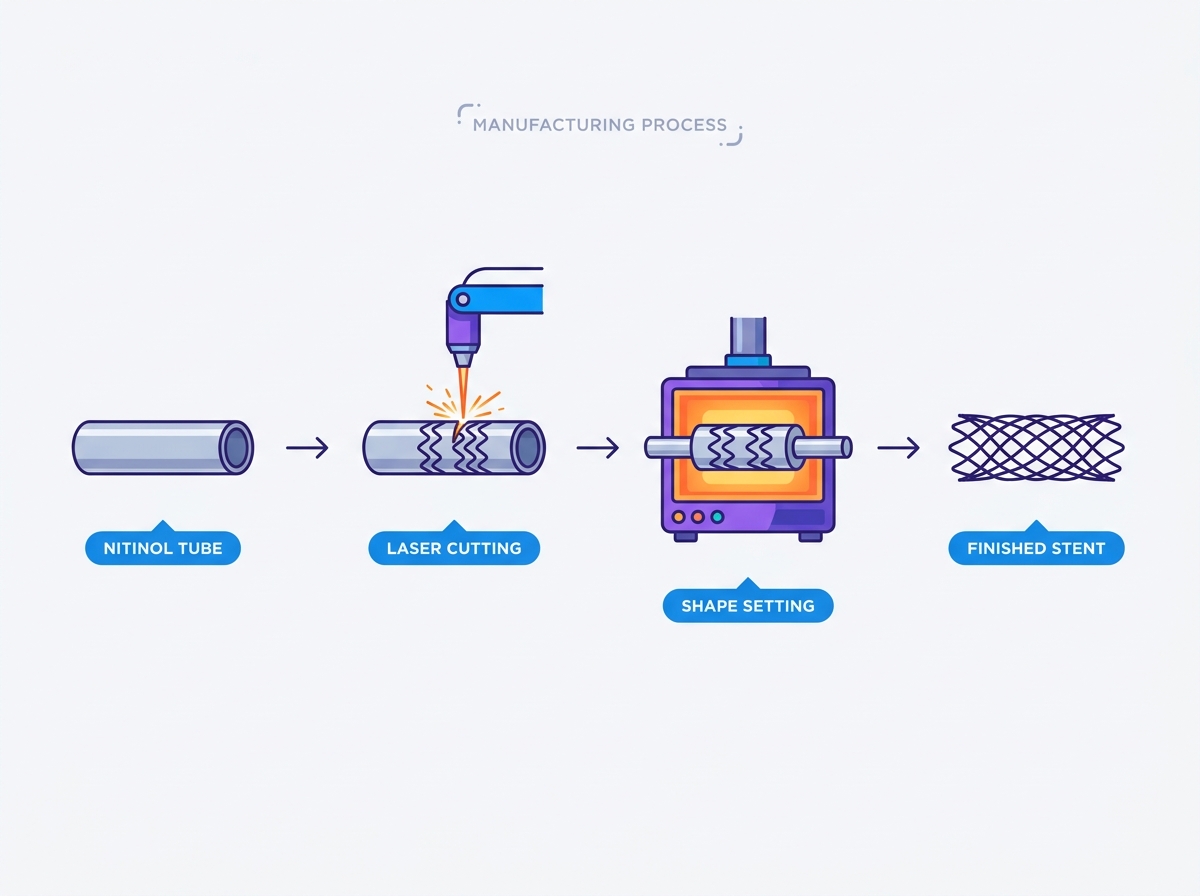
Il taglio laser a impulsi ultracorti domina il settore della lavorazione dei tubi in nitinol. I tradizionali laser a nanosecondi fondono il materiale, lasciando un’ampia zona interessata dal calore (HAZ) e scorie rifuse che richiedono una pesante post-elaborazione. I laser a femtosecondi funzionano secondo un principio fisico completamente diverso. Si affidano all'ablazione a freddo. La durata dell'impulso laser è inferiore al tempo di rilassamento termico del reticolo della lega. Vaporizza istantaneamente il materiale senza trasferire il calore residuo al metallo circostante. Ciò riduce al minimo la ZTA e previene le microfessurazioni nelle delicate intersezioni dei montanti. Il risultato è un taglio estremamente preciso con una distorsione termica minima, che consente agli ingegneri di progettare montanti ultrasottili per applicazioni neurovascolari.
Le attuali tendenze del settore mostrano una divergenza nelle architetture dei dispositivi basate sull'applicazione clinica. I tradizionali design dei tubi scanalati tagliati al laser rimangono lo standard per molte applicazioni periferiche e coronariche in cui è richiesta un'elevata forza radiale. Tuttavia, gli stent in filo di nitinol intrecciato stanno guadagnando terreno per deviatori di flusso e specifici usi neurovascolari. Il taglio laser offre un controllo preciso su geometrie cellulari complesse e una distribuzione mirata della forza radiale. L'intrecciatura metallica offre eccezionale flessibilità e resistenza allo attorcigliamento in un'anatomia tortuosa. L'intrecciatura richiede flussi di lavoro di produzione distinti. Si basa su mandrini di avvolgimento complessi, da 16 a 96 portafili e controlli precisi della tensione del filo. Ogni intersezione in una struttura intrecciata si muove in modo indipendente, richiedendo tecniche di post-elaborazione e terminazione diverse rispetto a un telaio rigido tagliato al laser.
L'incisione fotochimica funge da metodo di fabbricazione secondario per profili di dispositivi specifici. Questo processo prevede l'applicazione di una maschera di fotoresist su un foglio piatto di nitinol. La luce UV espone il modello desiderato e i bagni chimici aggressivi dissolvono il metallo non protetto. Il modello piatto inciso viene quindi arrotolato in un cilindro e saldato lungo la cucitura. Questo metodo funziona bene per progetti specifici a basso profilo o per la prototipazione rapida di modelli piatti. Tuttavia, deve affrontare gravi limitazioni quando si tenta di ottenere geometrie di montanti complesse e con rapporti di aspetto elevati. L'attacco chimico danneggia il materiale, rendendo difficile mantenere le pareti laterali verticali e affilate rispetto alla precisione del taglio laser a femtosecondi.
La selezione del metodo di fabbricazione corretto richiede la valutazione di più dimensioni nel ciclo di vita della produzione. La tabella seguente mette a confronto gli approcci principali utilizzati nel reparto di produzione.
Metodo di fabbricazione |
Costi di installazione e strumenti |
Scalabilità per volumi elevati |
Impatto della finitura a valle |
Applicazione clinica ideale |
|---|---|---|---|---|
Laser a femtosecondi |
Elevato costo iniziale dell'attrezzatura, basso costo degli utensili |
Eccellente per corse automatizzate e continue |
Danni termici minimi, elettrolucidatura più semplice |
Tubi scanalati coronarici, periferici e neurovascolari |
Intrecciatura di fili |
Costo moderato degli utensili (mandrini personalizzati) |
Buono, ma richiede un monitoraggio specializzato della tensione |
Richiede un'accurata pulizia delle intersezioni e la saldatura delle terminazioni |
Deviatori di flusso, anatomia altamente tortuosa |
Incisione fotochimica |
Basso costo iniziale delle attrezzature (fotomaschere) |
Elevata produttività per modelli piatti |
Richiede laminazione secondaria, saldatura e lucidatura delle giunture |
Telai strutturali di grande diametro, impianti piatti |
Il trattamento termico si blocca nella geometria desiderata del dispositivo. Funziona manipolando le fasi austenite e martensite della lega. A temperature più basse, il materiale esiste in uno stato martensitico deformabile. Riscaldandolo al di sopra di una soglia specifica lo trasforma nello stato austenitico rigido. Questa trasformazione di fase garantisce il Stent in Nitinol con la sua forza e flessibilità uniche. Un'adeguata programmazione termica garantisce che il dispositivo possa resistere a deformazioni massicce durante il caricamento del catetere e recuperare istantaneamente la forma programmata dopo l'immissione nel flusso sanguigno.
La regolazione della forma richiede l'espansione del tubo tagliato al laser su mandrini metallici progressivamente più grandi. Non è possibile forzare un tubicino al suo diametro finale in un unico passaggio. Una dilatazione eccessiva porta direttamente alla frattura del puntone e allo strappo del materiale. Per progetti complessi sono necessarie fasi di espansione incrementali. Gli operatori fanno scorrere il tubo tagliato su un piccolo mandrino in acciaio inossidabile 304, lo trattano termicamente e quindi ripetono il processo con un mandrino leggermente più grande. Questa espansione graduale mitiga le concentrazioni di stress localizzate e mantiene lo spessore delle pareti uniforme su tutta la struttura. I mandrini stessi devono essere lavorati con precisione per tenere conto della dilatazione termica durante il ciclo di riscaldamento.
L'effettiva presa della forma avviene all'interno di forni di precisione, letti fluidizzati o bagni di sali fusi. I bagni di sali fusi forniscono un trasferimento di calore rapido e uniforme, ideale per dispositivi a pareti sottili. Sono necessari parametri precisi di tempo e temperatura. Tipicamente, questi vanno da 450°C a 550°C. La durata esatta dipende dallo spessore del puntone, dal diametro target e dalla chimica specifica della lega. Questo passaggio sposta la temperatura di finitura dell'austenite (Af) della lega. Durante questa fase è necessario un monitoraggio continuo. L'obiettivo è garantire che il dispositivo rimanga completamente superelastico alla temperatura del corpo umano (37°C). Se la temperatura Af è impostata su un livello troppo alto, il dispositivo rimarrà lento e non riuscirà ad espandersi completamente all'interno del vaso sanguigno.
L'impostazione della forma deve tenere conto dello stato compresso del dispositivo. L'ingegneria necessaria per garantire che l'impianto possa essere crimpato in modo sicuro in un catetere di rilascio a basso profilo è ampia. La geometria del puntone deve piegarsi in modo prevedibile senza sovrapposizioni, schiacciamenti o superamento dei limiti di deformazione del materiale. Gli operatori utilizzano macchine crimpatrici radiali specializzate in stile iris per comprimere il dispositivo a basse temperature controllate. Il raffreddamento del dispositivo costringe il materiale nella sua fase martensitica, facilitandone la deformazione. Il progetto deve garantire che il dispositivo si espanda automaticamente in modo affidabile dopo l'implementazione senza perdere la geometria programmata o soffrire di deformazione plastica permanente.
La termoformatura lascia uno strato spesso e fragile di ossido di titanio sulle superfici dei montanti. Lascia anche una scala termica scura. Questo strato è molto soggetto a sfaldamento ed è del tutto inaccettabile per un impianto a contatto con il sangue. La rimozione di questo strato senza alterare le delicate dimensioni del puntone rappresenta una grande sfida sulla linea di arrivo. Gli operatori utilizzano una combinazione di approcci meccanici e chimici. La microsabbiatura con grana fine di allumina rompe fisicamente le incrostazioni pesanti. Il successivo decapaggio acido, solitamente con una precisa miscela di acido fluoridrico e nitrico, rimuove chimicamente lo strato di ossido rimanente fino al metallo nudo. La temperatura del bagno e il tempo di immersione devono essere rigorosamente controllati per prevenire l'infragilimento da idrogeno.
L'elettrolucidatura è il processo elettrochimico utilizzato per levigare la superficie a livello microscopico. Il dispositivo funge da anodo in un bagno elettrolitico acido specializzato. Una corrente elettrica dissolve selettivamente i picchi microscopici sulla superficie metallica in base alla teoria dello strato viscoso. Questo processo è direttamente legato ai risultati clinici. Ridurre la ruvidità superficiale è obbligatorio per prevenire l’adesione piastrinica, che causa trombosi. Rimuove eventuali microbave residue del taglio laser. Inoltre, l'elettrolucidatura crea uno strato di passivazione del biossido di titanio uniforme e altamente resistente alla corrosione che protegge il corpo dall'esposizione al nichel. Le strutture spesso raffreddano l'elettrolita a temperature inferiori allo zero per mantenere uno stretto controllo sulla velocità di rimozione del materiale.
I metodi analitici verificano l'integrità della superficie finita. L’ispezione visiva al microscopio non è sufficiente per gli impianti medici. Le strutture si affidano alla spettroscopia avanzata e alla microscopia elettronica per convalidare lo strato di passivazione.
Microscopia elettronica a scansione (SEM): valuta la topografia superficiale ad alto ingrandimento per rilevare microfessure, vaiolature o scorie residue.
Spettroscopia elettronica Auger (AES): misura lo spessore esatto dello strato di passivazione dell'ossido di titanio in angstrom.
Profilatura della profondità: verifica l'esaurimento del nichel in superficie. Un corretto ciclo di elettrolucidatura lascia uno strato esterno ricco di titanio e privo di nichel.
Spettroscopia fotoelettronica a raggi X (XPS): conferma gli stati di ossidazione chimica degli elementi superficiali per garantire la massima resistenza alla corrosione.
Le tecniche di metrologia ottica verificano la larghezza, lo spessore e la geometria complessiva del puntone rispetto ai modelli CAD originali. I sistemi di visione automatizzati dotati di obiettivi telecentrici misurano centinaia di punti dati su un singolo dispositivo in pochi minuti, garantendo una deriva dimensionale pari a zero tra i lotti di produzione. I test meccanici garantiscono il corretto funzionamento del dispositivo all'interno della nave. Il test della forza resistiva radiale (RRF) misura la forza che il dispositivo esercita contro la parete del vaso per mantenerlo aperto. Il test della forza cronica verso l'esterno (COF) misura la pressione continua applicata nel tempo. Sono obbligatori anche i test di utilizzo simulato. Ciò verifica la tracciabilità del dispositivo attraverso l'anatomia tortuosa e conferma l'integrità del profilo di crimpatura durante l'inserimento del catetere.
Gli impianti devono sopravvivere a milioni di cicli cardiaci senza fratturarsi. Il test di fatica pulsatile accelerato simula 10 anni di battiti cardiaci umani. I dispositivi sono installati all'interno di finti recipienti in silicone riempiti con una soluzione salina tamponata con fosfato (PBS) a 37°C per imitare le condizioni fisiologiche. Le macchine di prova ad alta frequenza pulsano le navi a una frequenza compresa tra 30 e 60 Hz, sottoponendo i montanti a un carico ciclico continuo. Questi test aggressivi identificano potenziali punti di guasto o micro-fessure introdotte durante la produzione. Qualsiasi frattura del montante durante questo test da 400 milioni di cicli costituisce un guasto catastrofico. Il superamento di questo test dimostra la durabilità strutturale del progetto e l'integrità del processo di produzione.
La presentazione normativa richiede una documentazione completa e orientata alle prove. La convalida del processo costituisce il nucleo di questo requisito. I protocolli di qualificazione dell'installazione (IQ), qualificazione operativa (OQ) e qualificazione delle prestazioni (PQ) devono essere eseguiti per ogni apparecchiatura sul pavimento. La tracciabilità è assoluta. È necessario mantenere una catena ininterrotta di documentazione dal lotto della materia prima al componente finito. Ogni ciclo termico, concentrazione del bagno chimico e risultato dell'ispezione deve essere registrato e legato ad uno specifico numero di serie o codice di lotto. Questa rigorosa raccolta di dati dimostra agli organismi di regolamentazione che il processo di produzione è stabile, ripetibile e sicuro per l'applicazione umana.
L'utilizzo di fornitori diversi per il taglio laser, l'impostazione della forma e l'elettrolucidatura introduce gravi rischi. La spedizione di parti tra strutture le espone a contaminazione e ossidazione. Ciò aggrava gli errori di tolleranza, poiché ogni fornitore lavora secondo i propri standard di base e di misurazione. I problemi di responsabilità sorgono quando una parte finale non supera l'ispezione, portando a accuse tra i fornitori. Un produttore a contratto integrato verticalmente gestisce tutte queste fasi sotto lo stesso tetto. Questa centralizzazione garantisce uno stretto controllo del processo, cicli di feedback immediati tra i reparti di taglio laser ed elettrolucidatura e una responsabilità unica per la resa finale.
Le tendenze di progettazione di prossima generazione richiedono capacità di produzione avanzate. I puntoni ultrasottili per applicazioni neurovascolari richiedono estrema precisione durante il taglio laser e l'elettrolucidatura per prevenire la perdita di materiale. L'integrazione di marcatori radiopachi, come tantalio o platino-iridio, nella struttura del puntone richiede tecniche specializzate di microsaldatura o pressatura meccanica. È necessario selezionare un partner in grado di gestire queste geometrie complesse. Il loro team di ingegneri deve possedere una profonda conoscenza metallurgica per adattare i parametri di lavorazione standard ad architetture di dispositivi nuove e altamente complesse senza compromettere le proprietà superelastiche della lega.
Valutare la capacità di un partner di passare dalla prototipazione rapida alla produzione commerciale. L'introduzione di nuovi prodotti (NPI) richiede flessibilità e iterazione rapida. La produzione in grandi volumi richiede stabilità rigida e automazione. Un partner capace colma questa lacuna senza deviare dal processo. Progettano strumenti personalizzati e dispositivi di ispezione automatizzati nelle prime fasi della fase NPI. Ciò garantisce che i processi convalidati durante la prototipazione si ridimensionino linearmente quando i volumi di produzione aumentano. Valutare la loro capacità per sistemi di alimentazione laser automatizzati, rack per elettrolucidatura di massa e macchine per ispezione visiva ad alta produttività per garantire che possano soddisfare la domanda commerciale.
Una produzione di successo richiede un controllo rigoroso e sequenziale delle sollecitazioni termiche e meccaniche durante l'intero ciclo di vita della produzione. Dalla purezza del lingotto grezzo allo strato di passivazione finale, ogni variabile influisce sulla sicurezza clinica. È necessario dare priorità ai partner che comprendono queste realtà metallurgiche e possiedono le capacità interne per controllarle.
Controlla la tua attuale catena di fornitura per identificare processi frammentati e consolidare i fornitori sotto un produttore integrato verticalmente.
Richiedi una revisione delle capacità per i tuoi file CAD specifici per verificare le tolleranze del laser a femtosecondi e dell'impostazione della forma.
Avvia un ciclo di prototipazione mirato per convalidare in prima persona l'accuratezza dimensionale e la qualità della finitura superficiale prima di impegnarti in una produzione in grandi volumi.
R: Il taglio laser a femtosecondi rappresenta lo standard del settore. Utilizza impulsi luminosi ultracorti per vaporizzare istantaneamente il materiale attraverso l'ablazione a freddo. Questo meccanismo impedisce il trasferimento di calore nel metallo circostante, riduce al minimo la zona interessata dal calore (HAZ) ed evita microfessurazioni nelle delicate intersezioni dei montanti.
R: La regolazione della forma comporta l'espansione di un tubo tagliato al laser su mandrini metallici progressivamente più grandi. Gli operatori riscaldano l'assemblaggio in un forno di precisione o in un bagno di sale, tipicamente tra 450°C e 550°C. Questo trattamento termico programma la geometria superelastica nella memoria della lega, consentendole di recuperare la sua forma dopo la deformazione.
R: L'elettrolucidatura rimuove le microbave residue e leviga la superficie a livello microscopico. Elimina gli ossidi termici pesanti e crea uno strato di passivazione del biossido di titanio uniforme e biocompatibile. Questa superficie liscia e passiva previene la corrosione in vivo e riduce significativamente il rischio di trombosi.
R: La temperatura Af segna il punto esatto in cui la lega si trasforma completamente nella sua fase austenitica rigida. Determina il comportamento meccanico del materiale. Gli ingegneri devono calibrare la temperatura Af in modo che il dispositivo rimanga completamente superelastico ed eserciti la forza radiale corretta alla temperatura del corpo umano (37°C).
R: I produttori li sottopongono a test di fatica pulsatile accelerata all'interno di finti recipienti in silicone. Questo simula 10 anni di battiti cardiaci umani ad alte frequenze (fino a 60 Hz). Ulteriori test meccanici misurano la forza resistiva radiale (RRF) e la forza cronica verso l'esterno (COF) per verificare l'integrità strutturale.