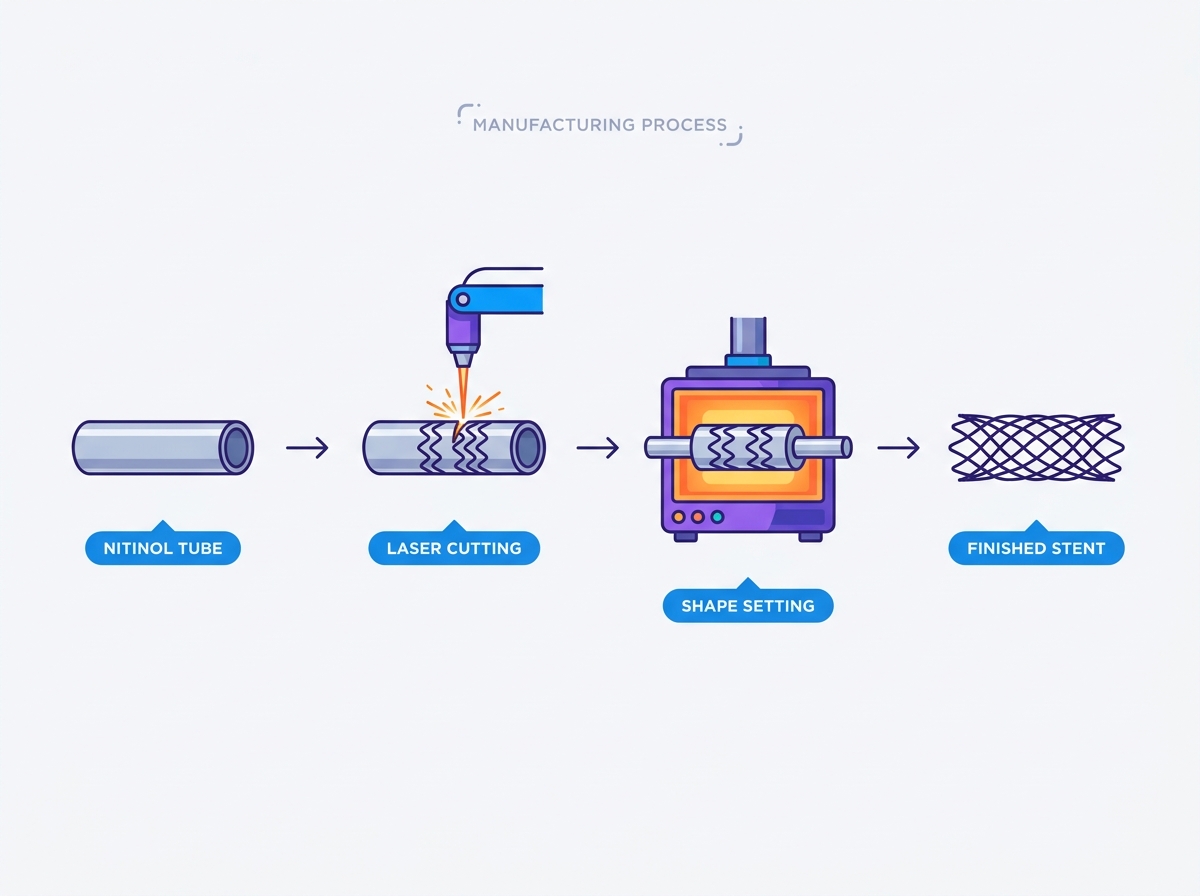
ニッケルチタン (NiTi) 合金の作業には、製造現場で明確な冶金学的ハードルが存在します。激しい加工サイクル中の材料疲労を防止しながら、正確な相変態温度を維持する必要があります。医療機器 OEM は、ここで特有の運用上の課題に直面しています。熱影響部 (HAZ) を厳密に管理し、完璧な表面仕上げを実現し、厳しい FDA および MDR 生体適合性基準を満たしながら、生産量を拡大する必要があります。エンドツーエンドをマスターする ニチノール ステント 製造ワークフローは、これらのハードルをクリアする唯一の方法です。このプロセスは、原材料の純度を確認することから始まり、多段階の電解研磨で終わります。この経路に沿ってあらゆる変数を制御することで、規制リスクが軽減され、生産ラインのスクラップ率が大幅に削減され、最終インプラントの長期的な臨床効果が保証されます。
材料の完全性が歩留まりを決定します。成功は、切断が行われる前に厳格な同心度と介在物の制限を満たす高純度の医療グレードの NiTi 合金とチューブから始まります。
熱管理は交渉の余地がありません。合金の超弾性と目標のオーステナイト仕上げ (Af) 温度を維持するには、製造方法 (フェムト秒レーザー切断など) と形状設定プロトコルを厳密に制御する必要があります。
表面仕上げは生体適合性を促進します。微細なバリを除去し、酸化チタン層を除去し、生体内での腐食や血栓症を防ぐには、多段階の電解研磨が必要です。
パートナー評価には垂直統合が必要です。OEM は、サプライ チェーンのリスクと寸法ドリフトを最小限に抑えるために、切断、形状設定、計測を 1 つ屋根の下で処理できる受託製造パートナーを優先する必要があります。
目次
純ニッケルと純チタンを選択することが、信頼性の高いインプラントの基礎となります。真空誘導溶解 (VIM) および真空アーク再溶解 (VAR) プロセスは、医療グレードの合金の標準的な手法です。これらの高度な溶解技術により、合金マトリックス内の酸素と炭素の混入が最小限に抑えられます。非金属介在物は、人体内で周期的な負荷がかかる際に応力集中源として機能します。これらは、最終デバイスの下流疲労故障の主な原因となります。複数回の再溶解サイクルにより、インゴット全体にわたって均一な微細構造が確保されます。この均質性により、展開中に薄いストラット設計の構造的完全性を損なう可能性のある局所的な弱点が防止されます。
生の NiTi は、主に ASTM F2063 の厳格な仕様に準拠する必要があります。この規格は、医療用インプラントに必要な正確な化学組成を規定し、炭素と酸素のレベルを最大 0.05 パーセントに制限しています。自己拡張型の心臓血管または末梢ステントには、非常に特異的なニッケル対チタン比が必要です。通常、これは約 50.8 原子パーセントのニッケルになります。この比率が 0.1% ずれるだけでも、最終製品の変態温度は大幅に変化します。厳密な組成制御を維持することで、その後の熱処理中に材料が予測どおりに動作し、血管内で正しい半径方向の力で拡張することが保証されます。
ニチノールロッドを薄肉チューブに引き込むことには、厳しい製造上の現実が伴います。この材料は、冷間引抜き操作中に急速に加工硬化します。オペレーターは、延性を回復し、張力によるチューブの破損を防ぐために、頻繁に中間焼きなまし手順を実行する必要があります。肉厚と同心度の厳しい公差は、製造現場では交渉の余地がありません。壁の厚さにばらつきがあると、デバイスを展開するときに拡張力が不均一になります。同心度の偏差により、レーザー切断中の故障率が急激に増加します。チューブが真円ではない場合、レーザーの焦点が移動し、一方の側で不完全な切断が発生したり、もう一方の側の内壁に過剰な熱損傷が発生したりすることがあります。
受信した品質管理により、後続のすべての機械加工作業のベースラインが確立されます。下流側の不良チューブを修理することはできません。施設では、レーザー切断床に原材料を投入する前に、厳格な検査プロトコルを実施しています。
示差走査熱量測定 (DSC): 技術者は DSC テストを実行して、未加工チューブのベースライン変態温度を検証します。これにより、相転移に関連する熱流が測定され、原材料が正しい熱記憶プロファイルを備えていることが確認されます。
光学マイクロメトリー: 自動レーザーマイクロメーターは、チューブの全長にわたって外径 (OD) と内径 (ID) を測定し、同心度を検証します。
目視による表面検査: 高倍率カメラが内面と外面をスキャンして、レーザー切断を妨げる可能性のある線、ガウジ、または埋め込まれた汚染物質を調べます。
金属組織学的セクショニング: サンプルロットの破壊試験により、粒子サイズが検証され、VAR 溶解プロセスで生き残った可能性のある微小含有物がチェックされます。
超短パルスレーザー切断は、ニチノールチューブの加工業界で主流を占めています。従来のナノ秒レーザーは材料を溶解し、大きな熱影響部 (HAZ) と再鋳スラグを残し、大規模な後処理を必要とします。フェムト秒レーザーは、まったく異なる物理原理で動作します。彼らはコールドアブレーションに依存しています。レーザーパルスの持続時間は合金格子の熱緩和時間よりも短いです。残留熱を周囲の金属に伝えることなく、材料を瞬時に蒸発させます。これにより、HAZ が最小限に抑えられ、繊細なストラット交差部の微小亀裂が防止されます。その結果、熱歪みを最小限に抑えた高精度の切断が可能になり、エンジニアは神経血管用途向けの極薄ストラットを設計できるようになります。
現在の業界の傾向は、臨床応用に基づいたデバイス アーキテクチャの相違を示しています。従来のレーザーカットのスロット付きチューブ設計は、高い半径方向の力が必要とされる多くの末梢および冠状動脈用途の標準のままです。しかし、編組ニチノールワイヤーステントは、流れダイバーターや特定の神経血管用途で注目を集めています。レーザー切断により、複雑なセルの形状とターゲットを絞った半径方向の力の分布を正確に制御できます。ワイヤー編組は、曲がりくねった解剖学的構造において優れた柔軟性と耐ねじれ性を提供します。編み込みには独特の製造ワークフローが必要です。これは、複雑な巻き取りマンドレル、16 ~ 96 本のワイヤ キャリア、および正確なワイヤ張力制御に依存しています。編組構造の各交差点は独立して動くため、レーザーカットされた剛性フレームとは異なる後処理および終端技術が必要になります。
光化学エッチングは、特定のデバイスプロファイルの二次製造方法として機能します。このプロセスには、平らなニチノール シートにフォトレジスト マスクを適用することが含まれます。 UV 光は目的のパターンを露光し、攻撃的な化学浴は保護されていない金属を溶解します。エッチングされたフラット パターンは円筒形に丸められ、継ぎ目に沿って溶接されます。この方法は、特定の薄型デザインやフラット パターンのラピッド プロトタイピングに適しています。ただし、複雑で高アスペクト比のストラット形状を実現しようとすると、厳しい制限に直面します。化学エッチング液は材料をアンダーカットするため、フェムト秒レーザー切断の精度と比較して、鋭く垂直な側壁を維持することが困難になります。
適切な製造方法を選択するには、生産ライフサイクル全体にわたって複数の側面を評価する必要があります。以下の表は、製造現場で使用される主なアプローチを比較したものです。
製造方法 |
セットアップのコストとツール |
大容量向けのスケーラビリティ |
下流の仕上げへの影響 |
理想的な臨床応用 |
|---|---|---|---|---|
フェムト秒レーザー |
初期設備コストは高いが、工具コストは低い |
自動化された連続実行に優れています |
熱ダメージを最小限に抑え、電解研磨を容易にします。 |
冠状動脈、末梢血管、および神経血管のスロット付きチューブ |
ワイヤー編組 |
中程度の工具コスト (カスタムマンドレル) |
良いですが、専門的な張力監視が必要です |
慎重な交差点の清掃と終端溶接が必要 |
流れダイバーター、非常に曲がりくねった解剖学的構造 |
光化学エッチング |
低い初期ツールコスト (フォトマスク) |
フラットパターンの高スループット |
二次圧延、溶接、シーム研磨が必要 |
大径構造フレーム、フラットインプラント |
熱処理により、デバイスの望ましい形状が固定されます。これは、合金のオーステナイト相とマルテンサイト相を操作することによって機能します。低温では、材料は変形可能なマルテンサイト状態で存在します。特定のしきい値を超えて加熱すると、硬質オーステナイト状態に変化します。この相変換により、 ニチノール ステントは、 その独特の強度と柔軟性を備えています。適切な熱プログラミングにより、デバイスはカテーテル装填中の大きな変形に耐えることができ、血流に展開するとプログラムされた形状を即座に回復できます。
形状を設定するには、徐々に大きくなる金属マンドレル上でレーザーカットされたチューブを拡張する必要があります。小さなチューブを 1 回の手順で最終的な直径に強制することはできません。過度の膨張は、ストラットの破損や材料の裂けに直接つながります。複雑な設計には段階的な拡張ステージが必要です。オペレーターは、切断したチューブを小さな 304 ステンレス鋼マンドレル上にスライドさせて熱処理し、次にわずかに大きなマンドレルを使用してプロセスを繰り返します。この段階的な膨張により、局所的な応力集中が緩和され、構造全体にわたって均一な壁厚が維持されます。加熱サイクル中の熱膨張を考慮して、マンドレル自体を精密に機械加工する必要があります。
実際の形状設定は、精密炉、流動床、または溶融塩バスの内部で行われます。溶融塩バスは迅速かつ均一な熱伝達を提供するため、薄壁のデバイスに最適です。正確な時間と温度のパラメーターが必要です。通常、これらの範囲は 450 °C ~ 550 °C です。正確な持続時間は、ストラットの厚さ、ターゲットの直径、特定の合金の化学的性質によって異なります。このステップにより、合金のオーステナイト仕上げ (Af) 温度が変化します。この段階では継続的な監視が必要です。目標は、デバイスが人間の体温 (37°C) で完全に超弾性を維持することを保証することです。 Af 温度の設定が高すぎると、デバイスの動きが鈍くなり、血管内で完全に拡張できなくなります。
形状設定では、デバイスの圧縮状態を考慮する必要があります。インプラントを薄型デリバリーカテーテルに安全に圧着できるようにするために必要なエンジニアリングは広範囲に及びます。ストラットの形状は、重なり合ったり、挟まったり、材料のひずみ限界を超えたりすることなく、予測どおりに折りたたむ必要があります。オペレーターは、特殊なアイリス式ラジアル圧着機を使用して、制御された低温でデバイスを圧縮します。デバイスを冷却すると、材料がマルテンサイト相になり、変形しやすくなります。設計では、プログラムされた形状を失ったり、永久的な塑性変形を受けることなく、展開時にデバイスが確実に自己拡張することを保証する必要があります。
熱による形状設定により、ストラットの表面に厚く脆い酸化チタンの層が残ります。また、黒っぽい熱スケールが残ります。この層は剥離しやすいため、血液と接触するインプラントにはまったく受け入れられません。繊細なストラットの寸法を変更せずにこの層を除去することは、仕上げラインで大きな課題となります。オペレータは機械的アプローチと化学的アプローチを組み合わせて使用します。微細なアルミナグリットを使用したマイクロサンドブラスト処理により、重いスケールを物理的に粉砕します。続いて、通常はフッ化水素酸と硝酸を正確に混合した酸洗を行い、残りの酸化物層を地金まで化学的に取り除きます。水素脆化を防ぐために、浴温度と浸漬時間を厳密に制御する必要があります。
電解研磨は、顕微鏡レベルで表面を滑らかにするために使用される電気化学プロセスです。このデバイスは、特殊な酸性電解質槽内でアノードとして機能します。粘性層理論に基づいて、電流により金属表面の微細なピークが選択的に溶解されます。このプロセスは臨床結果に直接関係します。血栓症の原因となる血小板の付着を防ぐには、表面粗さを小さくすることが必須です。レーザー切断時に残った微細なバリを除去します。さらに、電解研磨により、均一で耐食性の高い二酸化チタン不動態層が形成され、ボディがニッケルの露出から保護されます。施設では、材料の除去速度を厳密に制御するために、電解液を氷点下まで冷却することがよくあります。
分析方法により、仕上げ表面の完全性が検証されます。医療用インプラントの場合、顕微鏡による目視検査だけでは不十分です。施設は、不動態化層を検証するために高度な分光法と電子顕微鏡法を利用しています。
走査型電子顕微鏡 (SEM): 高倍率で表面トポグラフィーを評価し、微小な亀裂、孔食、または残留スラグを検出します。
オージェ電子分光法 (AES): 酸化チタン不動態層の正確な厚さをオングストローム単位で測定します。
深さプロファイリング: 表面のニッケルの減少を検証します。適切な電解研磨サイクルにより、チタンが豊富でニッケルを含まない外層が残ります。
X 線光電子分光法 (XPS): 表面元素の化学酸化状態を確認して、最大の耐食性を確保します。
光学計測技術により、ストラットの幅、厚さ、全体の形状をオリジナルの CAD モデルと照合して検証します。テレセントリック レンズを備えた自動ビジョン システムは、単一デバイス上の数百のデータ ポイントを数分で測定し、生産ロット全体でゼロ次元のドリフトを保証します。機械的テストにより、デバイスが容器内で正しく動作することが確認されます。半径方向抵抗力 (RRF) テストでは、デバイスが血管壁を開いた状態に保つために血管壁に及ぼす力を測定します。慢性外向き力 (COF) テストでは、時間の経過とともに加えられる継続的な圧力を測定します。模擬使用テストも必須です。これにより、曲がりくねった解剖学的構造を通るデバイスの追跡可能性が検証され、カテーテル送達中の圧着プロファイルの完全性が確認されます。
インプラントは、何百万回もの心周期に壊れることなく耐えられなければなりません。加速拍動疲労試験は、人間の 10 年間の心拍数をシミュレートします。デバイスは、生理学的条件を模倣するために、37°C のリン酸緩衝食塩水 (PBS) 溶液で満たされた模擬シリコン容器内に配置されます。高周波試験機は容器に 30 ~ 60 Hz のパルスを与え、ストラットに連続的な周期的荷重を加えます。この積極的なテストにより、製造中に発生する潜在的な故障点や微小亀裂が特定されます。この 4 億サイクルのテスト中にストラットが破損すると、致命的な故障となります。このテストに合格すると、設計の構造的耐久性と製造プロセスの完全性が証明されます。
規制当局への提出には、包括的で証拠指向の文書が必要です。プロセスの検証がこの要件の中核を形成します。設置適格性評価 (IQ)、動作適格性評価 (OQ)、および性能適格性評価 (PQ) プロトコルは、フロア上のすべての機器に対して実行する必要があります。トレーサビリティは絶対的です。原材料のロットから完成したコンポーネントに至るまで、途切れることのない一連の文書を維持する必要があります。すべての熱サイクル、薬液濃度、検査結果を記録し、特定のシリアル番号またはロット コードに結び付ける必要があります。この厳格なデータ収集により、製造プロセスが安定しており、再現性があり、人体に適用しても安全であることが規制当局に証明されます。
レーザー切断、形状設定、電解研磨に異なるベンダーを使用すると、重大なリスクが生じます。施設間で部品を輸送すると、部品が汚染や酸化にさらされます。各ベンダーは独自のベースラインと測定基準に従って作業するため、許容誤差がさらに大きくなります。最終部品が検査に合格しない場合、責任問題が発生し、サプライヤー間の非難につながります。垂直統合された受託製造業者が、これらすべてのステップを 1 つ屋根の下で処理します。この集中化により、厳密なプロセス制御、レーザー切断部門と電解研磨部門間の即時フィードバック ループ、および最終歩留まりに対する単一の責任が保証されます。
次世代の設計トレンドでは、高度な製造能力が求められます。神経血管用途の極薄ストラットは、材料の損失を防ぐために、レーザー切断および電解研磨中に極めて高い精度を必要とします。タンタルやプラチナイリジウムなどの放射線不透過性マーカーをストラット構造に組み込むには、特殊な微細溶接または機械的スウェージング技術が必要です。これらの複雑な形状を処理できるパートナーを選択する必要があります。同社のエンジニアリング チームは、合金の超弾性特性を損なうことなく、標準的な加工パラメーターを新規の非常に複雑なデバイス アーキテクチャに適合させるための深い冶金学的知識を持っている必要があります。
ラピッドプロトタイピングから商用生産に移行するパートナーの能力を評価します。新製品導入 (NPI) には、柔軟性と迅速な反復が必要です。大量生産には厳格な安定性と自動化が必要です。有能なパートナーは、プロセスにドリフトを起こすことなくこのギャップを埋めます。彼らは、NPI フェーズの早い段階でカスタム ツールと自動検査治具を設計します。これにより、プロトタイピング中に検証されたプロセスが、生産量が増加したときに確実に直線的に拡張されます。自動レーザー供給システム、バルク電解研磨ラック、高スループット画像検査機の能力を評価して、商業需要を確実に満たせるようにします。
生産を成功させるには、製造ライフサイクル全体にわたって、熱的ストレスと機械的ストレスを厳密に連続的に制御する必要があります。生のインゴットの純度から最終的な不動態化層に至るまで、あらゆる変数が臨床安全性に影響を与えます。これらの冶金学的現実を理解し、それを制御する社内能力を備えたパートナーを優先する必要があります。
現在のサプライチェーンを監査して断片化したプロセスを特定し、垂直統合されたメーカーの下にベンダーを統合します。
特定の CAD ファイルの機能レビューをリクエストして、フェムト秒レーザーと形状設定の許容値を確認してください。
大量生産に着手する前に、対象を絞ったプロトタイピングの実行を開始して、寸法精度と表面仕上げの品質を直接検証します。
A: フェムト秒レーザー切断は業界標準です。超短光パルスを利用して、コールドアブレーションを通じて材料を瞬時に蒸発させます。このメカニズムにより、周囲の金属への熱伝達が防止され、熱影響部 (HAZ) が最小限に抑えられ、繊細なストラット交差部での微小亀裂が回避されます。
A: 形状設定には、徐々に大きくなる金属マンドレル上でレーザーカットされたチューブを拡張することが含まれます。オペレーターはアセンブリを精密炉または塩浴で通常 450°C ~ 550°C に加熱します。この熱処理により超弾性形状が合金の記憶にプログラムされ、変形後に形状を回復できるようになります。
A: 電解研磨により残留微小バリが除去され、表面が顕微鏡レベルで滑らかになります。重い熱酸化物を取り除き、均一で生体適合性のある二酸化チタン不動態層を作成します。この滑らかで受動的な表面は、生体内での腐食を防ぎ、血栓症のリスクを大幅に軽減します。
A: Af 温度は、合金が硬質オーステナイト相に完全に変態する正確な点を示します。それは材料の機械的挙動を決定します。エンジニアは、デバイスが完全に超弾性を維持し、人間の体温 (37°C) で正しい半径方向の力を発揮できるように、Af 温度を調整する必要があります。
A: メーカーは、模擬シリコン容器内で加速拍動疲労試験を実施します。これは、10 年間の人間の心拍を高周波 (最大 60 Hz) でシミュレートします。追加の機械試験では、半径方向抵抗力 (RRF) と慢性外向き力 (COF) を測定し、構造の完全性を検証します。