Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.09.2026 Herkunft: Website
Die Arbeit mit Nickel-Titan-Legierungen (NiTi) stellt in der Werkstatt erhebliche metallurgische Hürden dar. Sie müssen präzise Phasenumwandlungstemperaturen einhalten und gleichzeitig Materialermüdung während aggressiver Bearbeitungszyklen verhindern. Hersteller medizinischer Geräte stehen hier vor einer besonderen betrieblichen Herausforderung. Sie müssen die Produktionsmengen skalieren und gleichzeitig die Wärmeeinflusszone (HAZ) streng kontrollieren, makellose Oberflächenbeschaffenheiten erzielen und strenge FDA- und MDR-Biokompatibilitätsstandards erfüllen. Das End-to-End meistern Der Arbeitsablauf bei der Herstellung von Nitinol-Stents ist die einzige Möglichkeit, diese Hürden zu überwinden. Dieser Prozess beginnt mit der Überprüfung der Rohmaterialreinheit und endet mit dem mehrstufigen Elektropolieren. Durch die Kontrolle aller Variablen auf diesem Weg werden regulatorische Risiken gemindert, die Ausschussrate in der Produktionslinie drastisch reduziert und die langfristige klinische Wirksamkeit des endgültigen Implantats sichergestellt.
Die Materialintegrität bestimmt die Ausbeute: Der Erfolg beginnt mit hochreinen NiTi-Legierungen und -Rohren in medizinischer Qualität, die vor dem Schneiden strenge Konzentrizitäts- und Einschlussgrenzen erfüllen.
Das Wärmemanagement ist nicht verhandelbar: Herstellungsmethoden (wie Femtosekunden-Laserschneiden) und Formeinstellungsprotokolle müssen streng kontrolliert werden, um die Superelastizität der Legierung und die angestrebte Austenit-Oberflächentemperatur (Af) zu bewahren.
Die Oberflächenveredelung fördert die Biokompatibilität: Um Mikrograte zu entfernen, die Titanoxidschicht zu entfernen und In-vivo-Korrosion oder Thrombose zu verhindern, ist ein mehrstufiges Elektropolieren erforderlich.
Die Partnerbewertung erfordert vertikale Integration: OEMs sollten Auftragsfertigungspartnern den Vorzug geben, die in der Lage sind, Zuschnitt, Formgebung und Messtechnik unter einem Dach abzuwickeln, um Lieferkettenrisiken und Maßabweichungen zu minimieren.
Inhaltsverzeichnis
Die Wahl von reinem Nickel und Titan bildet die Grundlage für ein zuverlässiges Implantat. Vakuuminduktionsschmelzverfahren (VIM) und Vakuumlichtbogenumschmelzverfahren (VAR) sind Standardverfahren für medizinische Legierungen. Diese fortschrittlichen Schmelztechniken minimieren Sauerstoff- und Kohlenstoffeinschlüsse in der Legierungsmatrix. Nichtmetallische Einschlüsse wirken bei zyklischer Belastung im menschlichen Körper als Spannungskonzentratoren. Sie sind die Hauptverursacher von Ermüdungsausfällen im Endprodukt. Mehrere Umschmelzzyklen sorgen für eine homogene Mikrostruktur im gesamten Barren. Diese Homogenität verhindert lokale Schwachstellen, die die strukturelle Integrität dünner Strebenkonstruktionen während des Einsatzes beeinträchtigen könnten.
Rohes NiTi muss strengen Spezifikationen entsprechen, vor allem ASTM F2063. Dieser Standard schreibt die genaue chemische Zusammensetzung vor, die für medizinische Implantate erforderlich ist, und begrenzt den Kohlenstoff- und Sauerstoffgehalt auf maximal 0,05 Prozent. Selbstexpandierende kardiovaskuläre oder periphere Stents erfordern ein hochspezifisches Nickel-Titan-Verhältnis. Typischerweise liegt dieser bei etwa 50,8 Atomprozent Nickel. Selbst eine Abweichung von 0,1 Prozent in diesem Verhältnis verändert die Umwandlungstemperaturen des Endprodukts drastisch. Durch die Einhaltung einer strengen Kontrolle der Zusammensetzung wird sichergestellt, dass sich das Material während der anschließenden thermischen Verarbeitung vorhersehbar verhält und sich mit der richtigen Radialkraft im Blutgefäß ausdehnt.
Das Ziehen von Nitinolstäben in dünnwandige Rohre ist mit harten Fertigungsbedingungen verbunden. Beim Kaltziehen verfestigt sich das Material schnell. Bediener müssen häufige Zwischenglühschritte durchführen, um die Duktilität wiederherzustellen und zu verhindern, dass die Rohre unter Spannung brechen. Enge Toleranzen für Wandstärke und Konzentrizität sind in der Fertigung nicht verhandelbar. Schwankungen in der Wandstärke führen zu ungleichmäßigen Expansionskräften beim Einsatz des Geräts. Abweichungen in der Konzentrizität erhöhen die Fehlerquote beim Laserschneiden exponentiell. Der Brennpunkt des Lasers verschiebt sich, wenn das Rohr unrund ist, was zu unvollständigen Schnitten auf der einen Seite oder übermäßigen thermischen Schäden an der Innenwand auf der anderen Seite führt.
Die Eingangsqualitätskontrolle legt die Grundlage für alle nachfolgenden Bearbeitungsvorgänge fest. Defekte Schläuche können stromabwärts nicht repariert werden. Die Anlagen führen strenge Inspektionsprotokolle durch, bevor das Rohmaterial an den Laserschneidebereich übergeben wird.
Dynamische Differenzkalorimetrie (DSC): Techniker führen DSC-Tests durch, um die Grundumwandlungstemperaturen der Rohrohre zu überprüfen. Dadurch wird der mit Phasenübergängen verbundene Wärmefluss gemessen und bestätigt, dass das Rohmaterial über das richtige Wärmespeicherprofil verfügt.
Optische Mikrometrie: Automatisierte Lasermikrometer messen den Außendurchmesser (OD) und den Innendurchmesser (ID) über die gesamte Länge des Rohrs, um die Konzentrizität zu überprüfen.
Visuelle Oberflächeninspektion: Kameras mit hoher Vergrößerung scannen die Innen- und Außenflächen auf Zeichnungslinien, Rillen oder eingebettete Verunreinigungen, die das Laserschneiden beeinträchtigen könnten.
Metallografisches Schneiden: Durch zerstörende Tests an Probenpartien wird die Korngröße überprüft und auf Mikroeinschlüsse geprüft, die möglicherweise den VAR-Schmelzprozess überstanden haben.
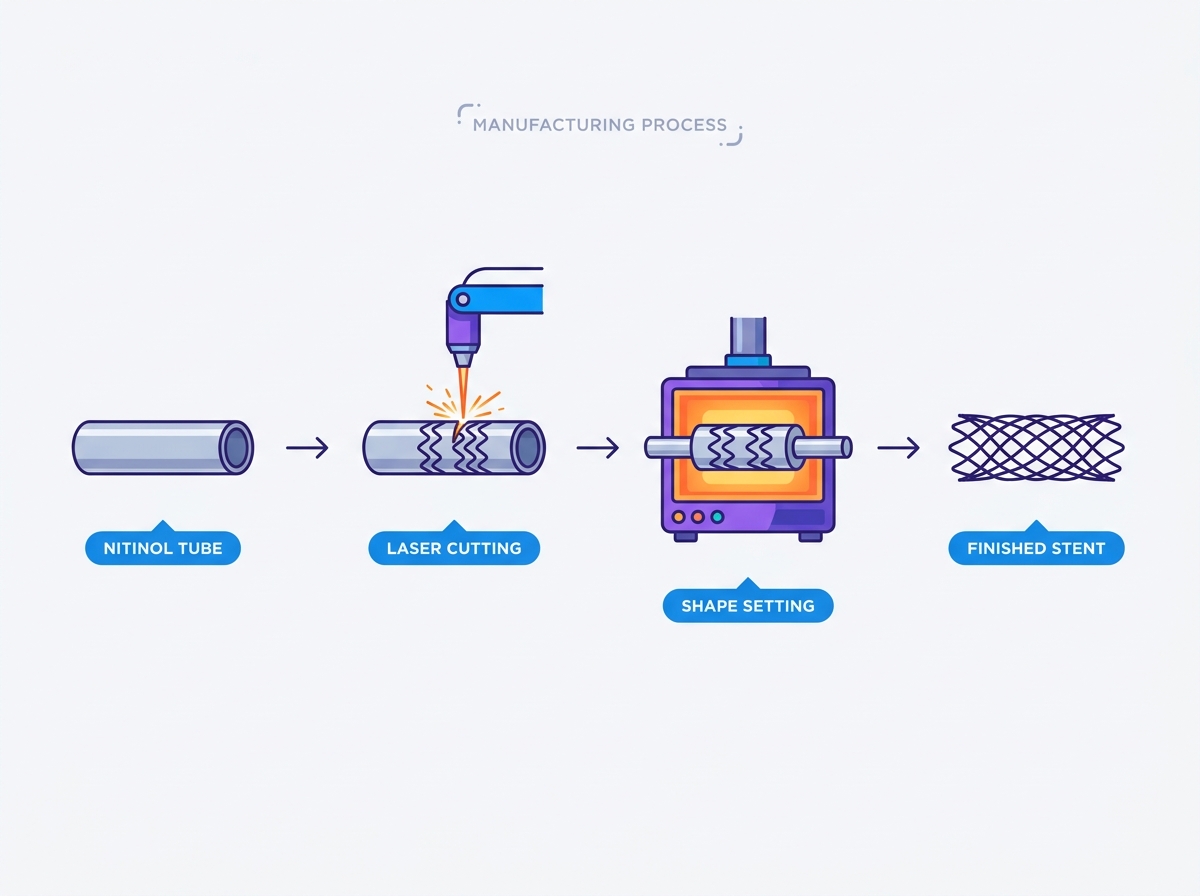
Das Ultrakurzpuls-Laserschneiden dominiert die Branche für die Bearbeitung von Nitinol-Rohren. Herkömmliche Nanosekundenlaser schmelzen das Material und hinterlassen eine große Wärmeeinflusszone (HAZ) sowie eine Neuformung der Schlacke, die eine aufwändige Nachbearbeitung erfordert. Femtosekundenlaser funktionieren nach einem völlig anderen physikalischen Prinzip. Sie setzen auf Kaltablation. Die Laserpulsdauer ist kürzer als die thermische Relaxationszeit des Legierungsgitters. Es verdampft Material sofort, ohne Restwärme an das umgebende Metall zu übertragen. Dies minimiert die HAZ und verhindert Mikrorisse an den empfindlichen Strebenkreuzungen. Das Ergebnis ist ein hochpräziser Schnitt mit minimaler thermischer Verformung, der es Ingenieuren ermöglicht, ultradünne Streben für neurovaskuläre Anwendungen zu entwerfen.
Aktuelle Branchentrends zeigen eine Divergenz bei den Gerätearchitekturen basierend auf der klinischen Anwendung. Herkömmliche lasergeschnittene geschlitzte Rohrkonstruktionen bleiben für viele periphere und koronare Anwendungen, bei denen eine hohe Radialkraft erforderlich ist, Standard. Allerdings gewinnen geflochtene Nitinoldrahtstents für Strömungsumlenker und spezifische neurovaskuläre Anwendungen zunehmend an Bedeutung. Das Laserschneiden bietet eine präzise Kontrolle über komplexe Zellgeometrien und eine gezielte radiale Kraftverteilung. Das Drahtgeflecht bietet außergewöhnliche Flexibilität und Knickfestigkeit bei gewundener Anatomie. Das Flechten erfordert unterschiedliche Fertigungsabläufe. Es basiert auf komplexen Wickeldornen, 16 bis 96 Drahtträgern und präzisen Drahtspannungskontrollen. Jeder Schnittpunkt in einer geflochtenen Struktur bewegt sich unabhängig und erfordert im Vergleich zu einem starren, lasergeschnittenen Rahmen andere Nachbearbeitungs- und Abschlusstechniken.
Photochemisches Ätzen dient als sekundäres Herstellungsverfahren für bestimmte Geräteprofile. Bei diesem Verfahren wird eine Fotolackmaske auf eine flache Nitinolfolie aufgetragen. UV-Licht legt das gewünschte Muster frei und aggressive chemische Bäder lösen das ungeschützte Metall auf. Das geätzte Flachmuster wird dann zu einem Zylinder gerollt und entlang der Naht verschweißt. Diese Methode eignet sich gut für spezielle Low-Profile-Designs oder die schnelle Prototypenerstellung flacher Muster. Beim Versuch, komplexe Strebengeometrien mit hohem Streckungsverhältnis zu erreichen, stößt es jedoch auf erhebliche Einschränkungen. Das chemische Ätzmittel untergräbt das Material, wodurch es im Vergleich zur Präzision des Femtosekundenlaserschneidens schwierig ist, scharfe, vertikale Seitenwände aufrechtzuerhalten.
Die Auswahl der richtigen Fertigungsmethode erfordert die Bewertung mehrerer Dimensionen über den gesamten Produktionslebenszyklus hinweg. Die folgende Tabelle vergleicht die primären Ansätze, die in der Fertigung zum Einsatz kommen.
Herstellungsmethode |
Einrichtungskosten und Werkzeugausstattung |
Skalierbarkeit für hohe Volumina |
Auswirkungen auf die nachgelagerte Endbearbeitung |
Ideale klinische Anwendung |
|---|---|---|---|---|
Femtosekundenlaser |
Hohe Erstausrüstungskosten, niedrige Werkzeugkosten |
Hervorragend geeignet für automatisierte, kontinuierliche Läufe |
Minimale thermische Beschädigung, einfacheres Elektropolieren |
Koronare, periphere und neurovaskuläre Schlitzröhren |
Drahtgeflecht |
Moderate Werkzeugkosten (kundenspezifische Dorne) |
Gut, erfordert aber eine spezielle Spannungsüberwachung |
Erfordert eine sorgfältige Kreuzungsreinigung und Abschlussschweißung |
Strömungsumlenker, stark gewundene Anatomie |
Fotochemisches Ätzen |
Geringe anfängliche Werkzeugkosten (Fotomasken) |
Hoher Durchsatz für flache Muster |
Erfordert Nachwalzen, Schweißen und Nahtpolieren |
Strukturrahmen mit großem Durchmesser, flache Implantate |
Durch die thermische Verarbeitung wird die gewünschte Geometrie des Geräts fixiert. Dabei werden die Austenit- und Martensitphasen der Legierung manipuliert. Bei niedrigeren Temperaturen liegt das Material in einem verformbaren martensitischen Zustand vor. Durch Erhitzen über einen bestimmten Schwellenwert wird es in den starren austenitischen Zustand umgewandelt. Diese Phasenumwandlung gewährt die Nitinol-Stents zeichnen sich durch ihre einzigartige Stärke und Flexibilität aus. Durch die richtige thermische Programmierung wird sichergestellt, dass das Gerät massiven Verformungen während der Katheterbelastung standhält und beim Einsatz im Blutkreislauf sofort seine programmierte Form wiedererlangt.
Die Formgebung erfordert die Ausdehnung des lasergeschnittenen Rohrs über immer größere Metalldorne. Sie können ein kleines Rohr nicht in einem einzigen Schritt auf seinen endgültigen Durchmesser bringen. Eine Überdehnung führt direkt zum Bruch der Strebe und zum Reißen des Materials. Für komplexe Konstruktionen sind inkrementelle Ausbaustufen notwendig. Die Bediener schieben das geschnittene Rohr auf einen kleinen Dorn aus Edelstahl 304, behandeln ihn wärmebehandelt und wiederholen den Vorgang dann mit einem etwas größeren Dorn. Diese allmähliche Ausdehnung mildert lokale Spannungskonzentrationen und sorgt für eine gleichmäßige Wandstärke über die gesamte Struktur. Die Dorne selbst müssen präzise bearbeitet werden, um der Wärmeausdehnung während des Heizzyklus Rechnung zu tragen.
Die eigentliche Formgebung erfolgt in Präzisionsöfen, Wirbelschichten oder Salzschmelzebädern. Salzschmelzebäder sorgen für eine schnelle und gleichmäßige Wärmeübertragung, was ideal für dünnwandige Geräte ist. Es sind genaue Zeit- und Temperaturparameter erforderlich. Typischerweise liegen diese zwischen 450 °C und 550 °C. Die genaue Dauer hängt von der Strebendicke, dem Zieldurchmesser und der spezifischen Legierungschemie ab. Dieser Schritt verschiebt die Austenit-Oberflächentemperatur (Af) der Legierung. In dieser Phase ist eine kontinuierliche Überwachung erforderlich. Ziel ist es, sicherzustellen, dass das Gerät bei menschlicher Körpertemperatur (37 °C) vollständig superelastisch bleibt. Wenn die Af-Temperatur zu hoch eingestellt ist, bleibt das Gerät träge und kann sich im Blutgefäß nicht vollständig ausdehnen.
Die Formeinstellung muss den komprimierten Zustand des Geräts berücksichtigen. Der erforderliche technische Aufwand ist umfangreich, um sicherzustellen, dass das Implantat sicher in einen Einführkatheter mit niedrigem Profil eingeklemmt werden kann. Die Strebengeometrie muss sich vorhersehbar falten, ohne sich zu überlappen, einzuklemmen oder die Dehnungsgrenzen des Materials zu überschreiten. Die Bediener verwenden spezielle Radialcrimpmaschinen im Iris-Stil, um das Gerät bei kontrolliert niedrigen Temperaturen zu komprimieren. Das Abkühlen des Geräts zwingt das Material in seine martensitische Phase, wodurch es sich leichter verformen lässt. Das Design muss gewährleisten, dass sich das Gerät bei der Entfaltung zuverlässig selbst ausdehnt, ohne seine programmierte Geometrie zu verlieren oder eine dauerhafte plastische Verformung zu erleiden.
Durch die thermische Formgebung entsteht eine dicke, spröde Titanoxidschicht auf den Strebenoberflächen. Es hinterlässt auch eine dunkle thermische Skala. Diese Schicht neigt stark zum Abblättern und ist für ein blutkontaktierendes Implantat völlig inakzeptabel. Diese Schicht zu entfernen, ohne die empfindlichen Abmessungen der Streben zu verändern, stellt auf der Ziellinie eine große Herausforderung dar. Die Bediener verwenden eine Kombination aus mechanischen und chemischen Ansätzen. Durch Mikrosandstrahlen mit feinem Aluminiumoxidkorn wird der schwere Zunder physikalisch aufgebrochen. Durch anschließendes Säurebeizen, meist mit einer präzisen Mischung aus Fluss- und Salpetersäure, wird die verbleibende Oxidschicht chemisch bis auf das blanke Metall entfernt. Badtemperatur und Eintauchzeit müssen streng kontrolliert werden, um eine Wasserstoffversprödung zu verhindern.
Beim Elektropolieren handelt es sich um einen elektrochemischen Prozess zur Glättung der Oberfläche auf mikroskopischer Ebene. Das Gerät fungiert als Anode in einem speziellen sauren Elektrolytbad. Basierend auf der Theorie der viskosen Schichten löst ein elektrischer Strom selektiv die mikroskopischen Spitzen auf der Metalloberfläche auf. Dieser Prozess steht in direktem Zusammenhang mit den klinischen Ergebnissen. Die Reduzierung der Oberflächenrauheit ist zwingend erforderlich, um die Adhäsion von Blutplättchen zu verhindern, die zu Thrombosen führen kann. Es entfernt alle Mikrograte, die beim Laserschneiden zurückgeblieben sind. Darüber hinaus entsteht durch das Elektropolieren eine gleichmäßige, hochkorrosionsbeständige Titandioxid-Passivierungsschicht, die den Körper vor Nickeleinwirkung schützt. In Anlagen wird der Elektrolyt häufig auf Temperaturen unter Null gekühlt, um die Materialabtragsrate genau kontrollieren zu können.
Analytische Methoden überprüfen die Integrität der fertigen Oberfläche. Bei medizinischen Implantaten reicht die visuelle Prüfung unter dem Mikroskop nicht aus. Zur Validierung der Passivierungsschicht sind die Anlagen auf fortschrittliche Spektroskopie und Elektronenmikroskopie angewiesen.
Rasterelektronenmikroskopie (REM): Bewertet die Oberflächentopographie bei hoher Vergrößerung, um Mikrorisse, Lochfraß oder Restschlacke zu erkennen.
Auger-Elektronenspektroskopie (AES): Misst die genaue Dicke der Titanoxid-Passivierungsschicht in Angström.
Tiefenprofilierung: Verifiziert den Nickelabbau an der Oberfläche. Ein ordnungsgemäßer Elektropolierzyklus hinterlässt eine titanreiche, nickelfreie Außenschicht.
Röntgen-Photoelektronenspektroskopie (XPS): Bestätigt die chemischen Oxidationszustände der Oberflächenelemente, um maximale Korrosionsbeständigkeit zu gewährleisten.
Optische Messtechniken überprüfen die Breite, Dicke und Gesamtgeometrie der Streben anhand der ursprünglichen CAD-Modelle. Automatisierte Bildverarbeitungssysteme, die mit telezentrischen Linsen ausgestattet sind, messen innerhalb von Minuten Hunderte von Datenpunkten auf einem einzigen Gerät und stellen so sicher, dass es bei Produktionschargen zu keiner Dimensionsabweichung kommt. Durch mechanische Tests wird sichergestellt, dass das Gerät im Behälter ordnungsgemäß funktioniert. Beim Testen der radialen Widerstandskraft (RRF) wird die Kraft gemessen, die das Gerät auf die Gefäßwand ausübt, um es offen zu halten. Beim Testen der chronischen nach außen gerichteten Kraft (COF) wird der kontinuierliche Druck gemessen, der über einen längeren Zeitraum ausgeübt wird. Auch simulierte Anwendungstests sind obligatorisch. Dadurch wird die Nachführbarkeit des Geräts durch die gewundene Anatomie überprüft und die Integrität seines Crimpprofils während der Katheterzuführung bestätigt.
Implantate müssen Millionen von Herzzyklen überstehen, ohne zu brechen. Der beschleunigte pulsierende Ermüdungstest simuliert 10 Jahre menschliche Herzschläge. Die Geräte werden in künstlichen Silikongefäßen eingesetzt, die mit einer 37 °C warmen phosphatgepufferten Kochsalzlösung (PBS) gefüllt sind, um physiologische Bedingungen nachzuahmen. Hochfrequenzprüfmaschinen pulsieren die Gefäße mit 30 bis 60 Hz und setzen die Streben einer kontinuierlichen zyklischen Belastung aus. Diese anspruchsvollen Tests identifizieren potenzielle Fehlerstellen oder Mikrorisse, die während der Herstellung entstanden sind. Jeder Federbeinbruch während dieses 400-Millionen-Zyklen-Tests stellt einen katastrophalen Ausfall dar. Das Bestehen dieses Tests beweist die strukturelle Haltbarkeit des Designs und die Integrität des Herstellungsprozesses.
Eine behördliche Einreichung erfordert eine umfassende, evidenzorientierte Dokumentation. Den Kern dieser Anforderung bildet die Prozessvalidierung. Die Protokolle zur Installationsqualifizierung (IQ), Betriebsqualifizierung (OQ) und Leistungsqualifizierung (PQ) müssen für jedes Gerät auf der Etage ausgeführt werden. Die Rückverfolgbarkeit ist absolut. Sie müssen eine lückenlose Dokumentationskette vom Rohmateriallos bis zum fertigen Bauteil aufrechterhalten. Jeder Wärmezyklus, jede chemische Badkonzentration und jedes Inspektionsergebnis müssen aufgezeichnet und mit einer bestimmten Seriennummer oder einem Chargencode verknüpft werden. Diese strenge Datenerfassung beweist den Aufsichtsbehörden, dass der Herstellungsprozess stabil, wiederholbar und sicher für die menschliche Anwendung ist.
Der Einsatz unterschiedlicher Anbieter für Laserschneiden, Formgebung und Elektropolieren birgt erhebliche Risiken. Durch den Transport von Teilen zwischen Anlagen sind diese der Kontamination und Oxidation ausgesetzt. Dies verschärft Toleranzfehler, da jeder Anbieter nach seinen eigenen Grundlinien und Messstandards arbeitet. Probleme mit der Verantwortlichkeit entstehen, wenn ein Endteil die Inspektion nicht besteht, was zu Schuldzuweisungen zwischen Lieferanten führt. Ein vertikal integrierter Auftragsfertiger wickelt alle diese Schritte unter einem Dach ab. Diese Zentralisierung gewährleistet eine strenge Prozesskontrolle, unmittelbare Rückkopplungsschleifen zwischen den Abteilungen Laserschneiden und Elektropolieren und eine alleinige Verantwortung für die Endausbeute.
Designtrends der nächsten Generation erfordern fortschrittliche Fertigungskapazitäten. Ultradünne Streben für neurovaskuläre Anwendungen erfordern höchste Präzision beim Laserschneiden und Elektropolieren, um Materialverlust zu verhindern. Die Integration röntgendichter Markierungen wie Tantal oder Platin-Iridium in die Strebenstruktur erfordert spezielle Mikroschweiß- oder mechanische Gesenktechniken. Sie müssen einen Partner auswählen, der diese komplexen Geometrien bewältigen kann. Ihr Ingenieurteam muss über umfassende metallurgische Kenntnisse verfügen, um Standardverarbeitungsparameter an neuartige, hochkomplexe Gerätearchitekturen anzupassen, ohne die superelastischen Eigenschaften der Legierung zu beeinträchtigen.
Bewerten Sie die Fähigkeit eines Partners, vom Rapid Prototyping zur kommerziellen Produktion überzugehen. Die Einführung neuer Produkte (New Product Introduction, NPI) erfordert Flexibilität und schnelle Iteration. Die Produktion hoher Stückzahlen erfordert hohe Stabilität und Automatisierung. Ein kompetenter Partner schließt diese Lücke ohne Prozessdrift. Sie entwerfen bereits früh in der NPI-Phase kundenspezifische Werkzeuge und automatisierte Prüfvorrichtungen. Dadurch wird sichergestellt, dass die beim Prototyping validierten Prozesse linear skaliert werden, wenn das Produktionsvolumen steigt. Bewerten Sie ihre Kapazität für automatisierte Laserzuführungssysteme, Massenelektropoliergestelle und Bildverarbeitungsmaschinen mit hohem Durchsatz, um sicherzustellen, dass sie die kommerzielle Nachfrage erfüllen können.
Eine erfolgreiche Produktion erfordert eine strikte, sequentielle Kontrolle thermischer und mechanischer Belastungen über den gesamten Herstellungslebenszyklus. Von der Reinheit des Rohblocks bis zur endgültigen Passivierungsschicht hat jede Variable Einfluss auf die klinische Sicherheit. Sie müssen Partner priorisieren, die diese metallurgischen Realitäten verstehen und über die internen Fähigkeiten verfügen, sie zu kontrollieren.
Überprüfen Sie Ihre aktuelle Lieferkette, um fragmentierte Prozesse zu identifizieren und Lieferanten unter einem vertikal integrierten Hersteller zu konsolidieren.
Fordern Sie eine Fähigkeitsprüfung für Ihre spezifischen CAD-Dateien an, um deren Femtosekundenlaser- und Formeinstellungstoleranzen zu überprüfen.
Starten Sie einen gezielten Prototyping-Lauf, um Maßgenauigkeit und Oberflächenqualität aus erster Hand zu überprüfen, bevor Sie mit der Massenproduktion beginnen.
A: Das Femtosekunden-Laserschneiden gilt als Industriestandard. Es nutzt ultrakurze Lichtimpulse, um Material durch Kaltablation sofort zu verdampfen. Dieser Mechanismus verhindert die Wärmeübertragung auf das umgebende Metall, minimiert die Wärmeeinflusszone (HAZ) und vermeidet Mikrorisse an empfindlichen Strebenkreuzungen.
A: Bei der Formgebung wird ein lasergeschnittenes Rohr über immer größere Metalldorne gedehnt. Die Bediener erhitzen die Baugruppe in einem Präzisionsofen oder Salzbad, typischerweise zwischen 450 °C und 550 °C. Durch diese thermische Verarbeitung wird die superelastische Geometrie in das Gedächtnis der Legierung programmiert, sodass diese nach der Verformung ihre Form wiedererlangen kann.
A: Elektropolieren entfernt verbleibende Mikrograte und glättet die Oberfläche auf mikroskopischer Ebene. Es entfernt schwere thermische Oxide und erzeugt eine gleichmäßige, biokompatible Titandioxid-Passivierungsschicht. Diese glatte, passive Oberfläche verhindert In-vivo-Korrosion und reduziert das Thromboserisiko deutlich.
A: Die Af-Temperatur markiert den genauen Punkt, an dem sich die Legierung vollständig in ihre starre austenitische Phase umwandelt. Es bestimmt das mechanische Verhalten des Materials. Ingenieure müssen die Af-Temperatur kalibrieren, damit das Gerät vollständig superelastisch bleibt und bei menschlicher Körpertemperatur (37 °C) die richtige Radialkraft ausübt.
A: Die Hersteller unterziehen sie einem beschleunigten pulsierenden Ermüdungstest in künstlichen Silikongefäßen. Dies simuliert 10 Jahre menschliche Herzschläge bei hohen Frequenzen (bis zu 60 Hz). Zusätzliche mechanische Tests messen die radiale Widerstandskraft (RRF) und die chronische nach außen gerichtete Kraft (COF), um die strukturelle Integrität zu überprüfen.