Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-15 Origen: Sitio
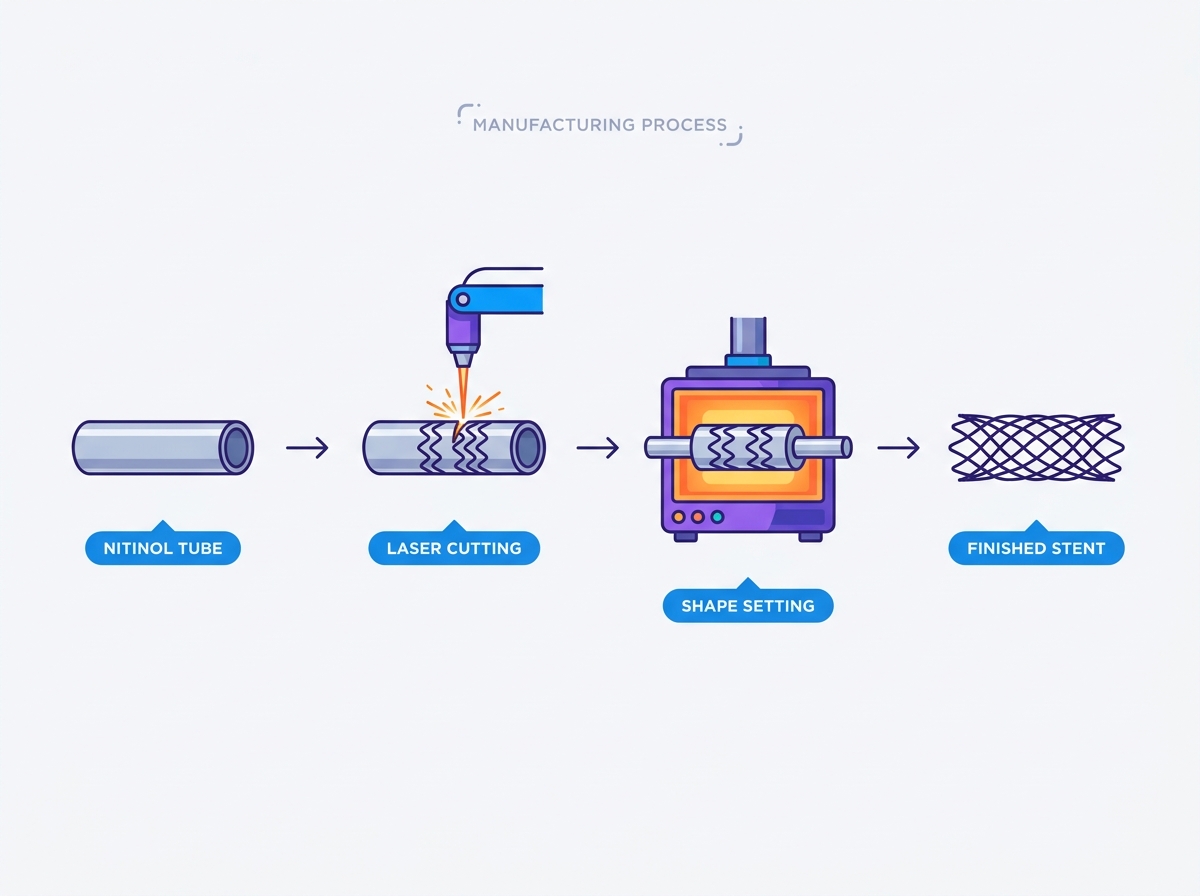
Trabajar con aleaciones de níquel-titanio (NiTi) presenta distintos obstáculos metalúrgicos en el taller. Debe mantener temperaturas de transformación de fase precisas y al mismo tiempo evitar la fatiga del material durante ciclos de mecanizado agresivos. Los fabricantes de dispositivos médicos se enfrentan aquí a un desafío operativo específico. Deben escalar los volúmenes de producción mientras controlan estrictamente la zona afectada por el calor (ZAT), logrando acabados superficiales impecables y cumpliendo con los estrictos estándares de biocompatibilidad de la FDA y MDR. Dominando el extremo a extremo El flujo de trabajo de fabricación de stents de nitinol es la única forma de superar estos obstáculos. Este proceso comienza con la verificación de la pureza de la materia prima y finaliza con el electropulido de varias etapas. Controlar cada variable a lo largo de este camino mitiga el riesgo regulatorio, reduce drásticamente las tasas de desperdicio en la línea de producción y garantiza la eficacia clínica a largo plazo para el implante final.
La integridad del material dicta el rendimiento: el éxito comienza con aleaciones y tubos de NiTi de grado médico de alta pureza que cumplan con estrictos límites de concentricidad e inclusión antes de que se produzca cualquier corte.
La gestión térmica no es negociable: los métodos de fabricación (como el corte por láser de femtosegundo) y los protocolos de configuración deben controlarse estrechamente para preservar la superelasticidad de la aleación y la temperatura objetivo de acabado de austenita (Af).
El acabado de la superficie impulsa la biocompatibilidad: se requiere un electropulido de varias etapas para eliminar las microrebabas, eliminar la capa de óxido de titanio y prevenir la corrosión o la trombosis in vivo.
La evaluación de socios requiere integración vertical: los OEM deben priorizar socios de fabricación por contrato capaces de manejar el corte, el ajuste de forma y la metrología bajo un mismo techo para minimizar el riesgo de la cadena de suministro y la desviación dimensional.
Tabla de contenido
La elección de níquel y titanio puros constituye la base de un implante fiable. Los procesos de fusión por inducción al vacío (VIM) y refundición por arco al vacío (VAR) son una práctica estándar para las aleaciones de grado médico. Estas técnicas de fusión avanzadas minimizan las inclusiones de oxígeno y carbono dentro de la matriz de aleación. Las inclusiones no metálicas actúan como concentradores de tensión durante las cargas cíclicas dentro del cuerpo humano. Son los principales culpables de las fallas por fatiga aguas abajo en el dispositivo final. Múltiples ciclos de refundición garantizan una microestructura homogénea en todo el lingote. Esta homogeneidad evita puntos débiles localizados que podrían comprometer la integridad estructural de los diseños de puntales delgados durante el despliegue.
El NiTi crudo debe cumplir con especificaciones estrictas, principalmente ASTM F2063. Esta norma dicta la composición química exacta requerida para los implantes médicos, limitando los niveles de carbono y oxígeno a un máximo del 0,05 por ciento. Los stents cardiovasculares o periféricos autoexpandibles requieren una proporción muy específica de níquel-titanio. Normalmente, esto cae alrededor del 50,8 por ciento atómico de níquel. Incluso una desviación del 0,1 por ciento en esta relación altera drásticamente las temperaturas de transformación del producto final. Mantener un estricto control de la composición garantiza que el material se comporte de manera predecible durante el procesamiento térmico posterior y se expanda con la fuerza radial correcta dentro del vaso sanguíneo.
Introducir varillas de nitinol en tubos de paredes delgadas implica duras realidades de fabricación. El material se endurece rápidamente durante las operaciones de estirado en frío. Los operadores deben realizar pasos de recocido intermedios frecuentes para restaurar la ductilidad y evitar que la tubería se rompa bajo tensión. Las estrictas tolerancias para el espesor de la pared y la concentricidad no son negociables en el taller. Las variaciones en el espesor de la pared provocan fuerzas de expansión desiguales cuando se despliega el dispositivo. Las desviaciones de concentricidad aumentan exponencialmente las tasas de falla durante el corte por láser. El punto focal del láser se desplaza si el tubo no está redondo, lo que provoca cortes incompletos en un lado o daños térmicos excesivos en la pared interior del otro.
El control de calidad entrante establece la base para todas las operaciones de mecanizado posteriores. No se pueden reparar tuberías defectuosas aguas abajo. Las instalaciones implementan rigurosos protocolos de inspección antes de liberar materia prima al piso de corte por láser.
Calorimetría diferencial de barrido (DSC): los técnicos realizan pruebas de DSC para verificar las temperaturas de transformación de referencia de los tubos sin procesar. Esto mide el flujo de calor asociado con las transiciones de fase, confirmando que la materia prima posee el perfil de memoria térmica correcto.
Micrometría óptica: los micrómetros láser automatizados miden el diámetro exterior (OD) y el diámetro interior (ID) en toda la longitud del tubo para verificar la concentricidad.
Inspección visual de la superficie: cámaras de gran aumento escanean las superficies internas y externas en busca de líneas, hendiduras o contaminantes incrustados que podrían interferir con el corte por láser.
Seccionamiento metalográfico: las pruebas destructivas en lotes de muestra verifican el tamaño del grano y buscan microinclusiones que podrían haber sobrevivido al proceso de fusión VAR.
El corte por láser de pulso ultracorto domina la industria del procesamiento de tubos de nitinol. Los láseres tradicionales de nanosegundos derriten el material, dejando una gran zona afectada por el calor (ZAT) y refunden escoria que requiere un posprocesamiento intenso. Los láseres de femtosegundo funcionan según un principio físico completamente diferente. Dependen de la ablación por frío. La duración del pulso láser es más corta que el tiempo de relajación térmica de la red de aleación. Vaporiza el material instantáneamente sin transferir calor residual al metal circundante. Esto minimiza la HAZ y evita microfisuras en las delicadas intersecciones de los puntales. El resultado es un corte de alta precisión con una distorsión térmica mínima, lo que permite a los ingenieros diseñar puntales ultrafinos para aplicaciones neurovasculares.
Las tendencias actuales de la industria muestran una divergencia en las arquitecturas de dispositivos basadas en aplicaciones clínicas. Los diseños tradicionales de tubos ranurados cortados con láser siguen siendo estándar para muchas aplicaciones periféricas y coronarias donde se requiere una gran fuerza radial. Sin embargo, los stents de alambre de nitinol trenzado están ganando terreno para desviadores de flujo y usos neurovasculares específicos. El corte por láser ofrece un control preciso sobre geometrías celulares complejas y una distribución de fuerza radial específica. El trenzado de alambre proporciona una flexibilidad excepcional y resistencia a las torceduras en anatomías tortuosas. El trenzado requiere flujos de trabajo de fabricación distintos. Se basa en complejos mandriles de bobinado, de 16 a 96 transportadores de alambre y controles precisos de la tensión del alambre. Cada intersección en una estructura trenzada se mueve de forma independiente, lo que requiere diferentes técnicas de posprocesamiento y terminación en comparación con un marco rígido cortado con láser.
El grabado fotoquímico sirve como método de fabricación secundario para perfiles de dispositivos específicos. Este proceso implica aplicar una máscara fotorresistente a una lámina plana de nitinol. La luz ultravioleta expone el patrón deseado y los baños químicos agresivos disuelven el metal desprotegido. Luego, el patrón plano grabado se enrolla formando un cilindro y se suelda a lo largo de la costura. Este método funciona bien para diseños específicos de bajo perfil o para la creación rápida de prototipos de patrones planos. Sin embargo, enfrenta severas limitaciones cuando intenta lograr geometrías de puntal complejas y de alta relación de aspecto. El grabador químico socava el material, lo que dificulta mantener las paredes laterales verticales y afiladas en comparación con la precisión del corte con láser de femtosegundo.
Seleccionar el método de fabricación correcto requiere evaluar múltiples dimensiones a lo largo del ciclo de vida de producción. La siguiente tabla compara los principales enfoques utilizados en la planta de fabricación.
Método de fabricación |
Costos de instalación y herramientas |
Escalabilidad para alto volumen |
Impacto de acabado aguas abajo |
Aplicación clínica ideal |
|---|---|---|---|---|
Láser de femtosegundo |
Alto costo inicial del equipo, bajo costo de herramientas. |
Excelente para ejecuciones automatizadas y continuas |
Daño térmico mínimo, electropulido más fácil |
Tubos ranurados coronarios, periféricos y neurovasculares. |
Trenzado de alambre |
Costo moderado de herramientas (mandriles personalizados) |
Bueno, pero requiere un control de tensión especializado. |
Requiere limpieza cuidadosa de intersecciones y soldadura de terminación. |
Desviadores de flujo, anatomía muy tortuosa |
Grabado fotoquímico |
Bajo coste inicial de herramientas (fotomáscaras) |
Alto rendimiento para patrones planos |
Requiere laminado secundario, soldadura y pulido de costuras. |
Marcos estructurales de gran diámetro, implantes planos. |
El procesamiento térmico bloquea la geometría deseada del dispositivo. Funciona manipulando las fases de austenita y martensita de la aleación. A temperaturas más bajas, el material se encuentra en un estado martensítico deformable. Calentarlo por encima de un umbral específico lo transforma al estado austenítico rígido. Esta transformación de fase otorga la Nitinol Stent su fuerza y flexibilidad únicas. La programación térmica adecuada garantiza que el dispositivo pueda resistir una deformación masiva durante la carga del catéter y recuperar instantáneamente su forma programada al desplegarse en el torrente sanguíneo.
La configuración requiere expandir el tubo cortado con láser sobre mandriles metálicos cada vez más grandes. No se puede forzar un tubo pequeño hasta su diámetro final en un solo paso. La expansión excesiva conduce directamente a la fractura del puntal y al desgarro del material. Las etapas de expansión incremental son necesarias para diseños complejos. Los operadores deslizan el tubo cortado sobre un pequeño mandril de acero inoxidable 304, lo tratan térmicamente y luego repiten el proceso con un mandril un poco más grande. Esta expansión gradual mitiga las concentraciones de tensión localizadas y mantiene un espesor de pared uniforme en toda la estructura. Los propios mandriles deben estar mecanizados con precisión para tener en cuenta la expansión térmica durante el ciclo de calentamiento.
La configuración real ocurre dentro de hornos de precisión, lechos fluidizados o baños de sales fundidas. Los baños de sales fundidas proporcionan una transferencia de calor rápida y uniforme, lo que es ideal para dispositivos de paredes delgadas. Se requieren parámetros precisos de tiempo y temperatura. Normalmente, estos oscilan entre 450 °C y 550 °C. La duración exacta depende del espesor del puntal, el diámetro objetivo y la química específica de la aleación. Este paso cambia la temperatura del acabado austenita (Af) de la aleación. Durante esta fase se requiere un seguimiento continuo. El objetivo es garantizar que el dispositivo permanezca totalmente superelástico a la temperatura del cuerpo humano (37°C). Si la temperatura Af se establece demasiado alta, el dispositivo permanecerá lento y no podrá expandirse completamente dentro del vaso sanguíneo.
La configuración de forma debe tener en cuenta el estado comprimido del dispositivo. La ingeniería necesaria para garantizar que el implante se pueda engarzar de forma segura en un catéter de colocación de bajo perfil es extensa. La geometría del puntal debe plegarse de manera predecible sin superponerse, pellizcar o exceder los límites de deformación del material. Los operadores utilizan máquinas de engarzado radiales estilo iris especializadas para comprimir el dispositivo a bajas temperaturas controladas. Enfriar el dispositivo fuerza al material a entrar en su fase martensítica, lo que facilita su deformación. El diseño debe garantizar que el dispositivo se autoexpandirá de forma fiable al desplegarse sin perder su geometría programada ni sufrir deformaciones plásticas permanentes.
El ajuste térmico deja una capa gruesa y quebradiza de óxido de titanio en las superficies de los puntales. También deja una escala térmica oscura. Esta capa es muy propensa a descamarse y es completamente inaceptable para un implante en contacto con la sangre. Quitar esta capa sin alterar las delicadas dimensiones de los puntales presenta un gran desafío en la línea de meta. Los operadores utilizan una combinación de enfoques mecánicos y químicos. El microchorro de arena con grano fino de alúmina rompe físicamente las incrustaciones pesadas. El decapado posterior con ácido, generalmente con una mezcla precisa de ácido fluorhídrico y nítrico, elimina químicamente la capa de óxido restante hasta el metal desnudo. La temperatura del baño y el tiempo de inmersión deben controlarse estrictamente para evitar la fragilización por hidrógeno.
El electropulido es el proceso electroquímico utilizado para alisar la superficie a nivel microscópico. El dispositivo actúa como ánodo en un baño de electrolito ácido especializado. Una corriente eléctrica disuelve selectivamente los picos microscópicos de la superficie del metal según la teoría de la capa viscosa. Este proceso se relaciona directamente con los resultados clínicos. Reducir la rugosidad de la superficie es obligatorio para prevenir la adhesión de plaquetas, que provoca la trombosis. Elimina las microrebabas residuales que quedan del corte por láser. Además, el electropulido crea una capa de pasivación de dióxido de titanio uniforme y altamente resistente a la corrosión que protege el cuerpo de la exposición al níquel. Las instalaciones a menudo enfrían el electrolito a temperaturas bajo cero para mantener un control estricto sobre la tasa de eliminación de material.
Los métodos analíticos verifican la integridad de la superficie terminada. La inspección visual bajo un microscopio no es suficiente para los implantes médicos. Las instalaciones se basan en espectroscopía avanzada y microscopía electrónica para validar la capa de pasivación.
Microscopía electrónica de barrido (SEM): evalúa la topografía de la superficie con gran aumento para detectar microfisuras, picaduras o escoria residual.
Espectroscopía electrónica Auger (AES): Mide el espesor exacto de la capa de pasivación de óxido de titanio en angstroms.
Perfilado de profundidad: verifica el agotamiento del níquel en la superficie. Un ciclo de electropulido adecuado deja una capa exterior rica en titanio y sin níquel.
Espectroscopía fotoelectrónica de rayos X (XPS): confirma los estados de oxidación química de los elementos de la superficie para garantizar la máxima resistencia a la corrosión.
Las técnicas de metrología óptica verifican el ancho, el espesor y la geometría general de los puntales con respecto a los modelos CAD originales. Los sistemas de visión automatizados equipados con lentes telecéntricas miden cientos de puntos de datos en un solo dispositivo en minutos, lo que garantiza una desviación dimensional cero en los lotes de producción. Las pruebas mecánicas garantizan que el dispositivo funcione correctamente dentro del recipiente. La prueba de fuerza de resistencia radial (RRF) mide la fuerza que ejerce el dispositivo contra la pared del vaso para mantenerlo abierto. La prueba de fuerza externa crónica (COF) mide la presión continua aplicada a lo largo del tiempo. Las pruebas de uso simuladas también son obligatorias. Esto verifica la rastreabilidad del dispositivo a través de una anatomía tortuosa y confirma la integridad de su perfil de engarce durante la colocación del catéter.
Los implantes deben sobrevivir millones de ciclos cardíacos sin fracturarse. La prueba de fatiga pulsátil acelerada simula 10 años de latidos del corazón humano. Los dispositivos se implementan dentro de recipientes de silicona simulados llenos de una solución salina tamponada con fosfato (PBS) a 37 °C para imitar las condiciones fisiológicas. Las máquinas de prueba de alta frecuencia pulsan los vasos de 30 a 60 Hz, sometiendo los puntales a una carga cíclica continua. Esta prueba agresiva identifica posibles puntos de falla o microfisuras introducidas durante la fabricación. Cualquier fractura de un puntal durante esta prueba de 400 millones de ciclos constituye una falla catastrófica. Pasar esta prueba demuestra la durabilidad estructural del diseño y la integridad del proceso de fabricación.
La presentación reglamentaria requiere documentación completa y orientada a la evidencia. La validación del proceso constituye el núcleo de este requisito. Los protocolos de calificación de instalación (IQ), calificación operativa (OQ) y calificación de desempeño (PQ) deben ejecutarse para cada pieza de equipo en el piso. La trazabilidad es absoluta. Debe mantener una cadena ininterrumpida de documentación desde el lote de materia prima hasta el componente terminado. Cada ciclo térmico, concentración del baño químico y resultado de la inspección deben registrarse y vincularse a un número de serie o código de lote específico. Esta rigurosa recopilación de datos demuestra a los organismos reguladores que el proceso de fabricación es estable, repetible y seguro para la aplicación humana.
El uso de diferentes proveedores para el corte por láser, la configuración de formas y el electropulido presenta graves riesgos. El envío de piezas entre instalaciones las expone a la contaminación y la oxidación. Esto agrava los errores de tolerancia, ya que cada proveedor trabaja según sus propios estándares de referencia y medición. Los problemas de responsabilidad surgen cuando una pieza final no pasa la inspección, lo que lleva a acusaciones entre proveedores. Un fabricante por contrato integrado verticalmente se encarga de todos estos pasos bajo un mismo techo. Esta centralización garantiza un estricto control del proceso, circuitos de retroalimentación inmediata entre los departamentos de corte por láser y electropulido y una responsabilidad singular por el rendimiento final.
Las tendencias de diseño de próxima generación exigen capacidades de fabricación avanzadas. Los puntales ultrafinos para aplicaciones neurovasculares requieren una precisión extrema durante el corte por láser y el electropulido para evitar la pérdida de material. La integración de marcadores radiopacos, como tantalio o platino-iridio, en la estructura del puntal requiere técnicas especializadas de microsoldadura o estampado mecánico. Debe seleccionar un socio capaz de manejar estas geometrías complejas. Su equipo de ingeniería debe poseer un profundo conocimiento metalúrgico para adaptar los parámetros de procesamiento estándar a arquitecturas de dispositivos novedosas y altamente complejas sin comprometer las propiedades superelásticas de la aleación.
Evaluar la capacidad de un socio para realizar la transición de la creación rápida de prototipos a la producción comercial. La introducción de nuevos productos (NPI) requiere flexibilidad y una iteración rápida. La producción de gran volumen requiere una estabilidad rígida y automatización. Un socio capaz cierra esta brecha sin desvíos del proceso. Diseñan herramientas personalizadas y dispositivos de inspección automatizados al principio de la fase NPI. Esto garantiza que los procesos validados durante la creación de prototipos se escalen linealmente cuando aumentan los volúmenes de producción. Evaluar su capacidad para sistemas automatizados de alimentación láser, bastidores de electropulido a granel y máquinas de inspección por visión de alto rendimiento para garantizar que puedan satisfacer la demanda comercial.
Una producción exitosa requiere un control estricto y secuencial de la tensión térmica y mecánica durante todo el ciclo de vida de fabricación. Desde la pureza del lingote en bruto hasta la capa de pasivación final, cada variable afecta la seguridad clínica. Debe priorizar a los socios que comprendan estas realidades metalúrgicas y posean las capacidades internas para controlarlas.
Audite su cadena de suministro actual para identificar procesos fragmentados y consolidar proveedores bajo un fabricante integrado verticalmente.
Solicite una revisión de capacidad de sus archivos CAD específicos para verificar sus tolerancias de ajuste de forma y láser de femtosegundo.
Inicie una ejecución de prototipos específica para validar de primera mano la precisión dimensional y la calidad del acabado superficial antes de comprometerse con una producción de gran volumen.
R: El corte por láser de femtosegundo es el estándar de la industria. Utiliza pulsos de luz ultracortos para vaporizar el material instantáneamente mediante ablación en frío. Este mecanismo evita la transferencia de calor al metal circundante, minimiza la zona afectada por el calor (HAZ) y evita microfisuras en las delicadas intersecciones de los puntales.
R: La configuración implica expandir un tubo cortado con láser sobre mandriles metálicos progresivamente más grandes. Los operadores calientan el conjunto en un horno de precisión o en un baño de sal, normalmente entre 450°C y 550°C. Este procesamiento térmico programa la geometría superelástica en la memoria de la aleación, permitiéndole recuperar su forma después de la deformación.
R: El electropulido elimina las microrebabas residuales y alisa la superficie a un nivel microscópico. Elimina los óxidos térmicos pesados y crea una capa de pasivación uniforme y biocompatible de dióxido de titanio. Esta superficie lisa y pasiva previene la corrosión in vivo y reduce significativamente el riesgo de trombosis.
R: La temperatura Af marca el punto exacto donde la aleación se transforma completamente en su fase austenítica rígida. Dicta el comportamiento mecánico del material. Los ingenieros deben calibrar la temperatura Af para que el dispositivo permanezca completamente superelástico y ejerza la fuerza radial correcta a la temperatura del cuerpo humano (37 °C).
R: Los fabricantes los someten a pruebas de fatiga pulsátil acelerada dentro de recipientes de silicona simulados. Esto simula 10 años de latidos del corazón humano a altas frecuencias (hasta 60 Hz). Pruebas mecánicas adicionales miden la fuerza resistiva radial (RRF) y la fuerza externa crónica (COF) para verificar la integridad estructural.