Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-15 Origen: Sitio
El rápido avance de la cirugía mínimamente invasiva depende en gran medida de materiales capaces de sobrevivir a deformaciones extremas y entornos de alta fatiga sin fallas mecánicas. Cuando los ingenieros diseñan catéteres o stents autoexpandibles de próxima generación, se enfrentan a estrictas limitaciones de material. Especificar una composición de aleación, un acabado de superficie o una tolerancia dimensional incorrecta para los tubos médicos puede provocar fallas catastróficas en el dispositivo, rechazo regulatorio o graves cuellos de botella en la fabricación. evaluando Los tubos de nitinol de grado médico requieren una comprensión rigurosa de sus propiedades termomecánicas únicas, casos de uso de aplicaciones específicas y los estrictos estándares de cumplimiento que rigen su uso en dispositivos médicos de Clase II y Clase III. Debe tener en cuenta las temperaturas de transformación de fase exactas necesarias para que el dispositivo funcione dentro del cuerpo humano. Además, comprender las diferencias metalúrgicas entre las fundiciones estándar y de alta pureza dicta la supervivencia a largo plazo de los implantes permanentes sujetos a tensión pulsátil continua.
Unicidad del material: las características de superelasticidad y memoria de forma del nitinol lo convierten en un requisito no negociable para implantes cardiovasculares autoexpandibles y sistemas de colocación altamente flexibles.
La pureza dicta el rendimiento: la elección entre nitinol estándar y de alta pureza tiene un impacto directo en la vida útil ante la fatiga, y sirve como un punto de decisión crítico para implantes permanentes de ciclo alto, como las válvulas cardíacas.
Realidades del procesamiento: El acabado de la superficie y las tolerancias dimensionales (especialmente la concentricidad) dictan el éxito del procesamiento posterior, como el corte por láser para componentes pequeños y la configuración de formas.
Estrategia de abastecimiento: seleccionar un socio de fabricación requiere evaluar las capacidades de extremo a extremo, desde la trazabilidad de los lingotes sin procesar (cumplimiento de ASTM F2063) hasta las operaciones secundarias, las capacidades de unión y la documentación regulatoria.
Tabla de contenido
El nitinol médico presenta una composición casi equiatómica. Contiene aproximadamente un 50,8% de níquel atómico y el resto es titanio. Esta relación específica impulsa el comportamiento mecánico único de la aleación. Incluso las variaciones microscópicas en la relación níquel-titanio alteran drásticamente las propiedades del material. Un cambio de sólo el 0,1% en el contenido de níquel cambia la temperatura de transformación de fase en aproximadamente 10°C. Los fabricantes deben controlar la química de la masa fundida con extrema precisión para garantizar que el tubo final se comporte de manera predecible dentro del cuerpo humano.
Las transformaciones de fase de estado sólido siguen siendo críticas para el funcionamiento de la aleación. El nitinol existe en dos estructuras cristalinas primarias dependiendo de la temperatura y el estrés. La austenita es la fase de alta temperatura. Presenta una estructura cristalina cúbica B2 rígida y muy ordenada. La martensita es la fase de baja temperatura y posee una estructura cristalina monoclínica B19 '. La fase martensítica es altamente deformable y soporta una tensión significativa mediante un proceso llamado macla. El material pasa entre estas dos fases en función de cambios térmicos o tensión mecánica aplicada. Esta transformación reversible de estado sólido separa el nitinol de los metales médicos convencionales como el acero inoxidable o el cromo cobalto, que dependen completamente de la deformación elástica estándar.
La superelasticidad depende completamente de la martensita inducida por tensión. Se aplica tensión mecánica al tubo mientras permanece en la fase austenítica a temperatura corporal. La carga mecánica obliga a la red cristalina a transformarse temporalmente en martensita. Este cambio de fase permite que el tubo experimente hasta un 8% de tensión recuperable sin deformación plástica permanente. Una vez que se elimina la tensión, el material se vuelve termodinámicamente inestable como martensita, vuelve a austenita y vuelve a su forma original inmediatamente. Esta propiedad resulta esencial para dispositivos que requieren flexibilidad extrema, como guías que navegan por una anatomía tortuosa.
El efecto de memoria de forma térmica funciona con un disparador diferente. Se deforma el material mientras reposa en la fase martensítica de baja temperatura. El dispositivo mantiene esta forma comprimida o alterada mientras permanezca frío. Luego introduces el dispositivo en el cuerpo humano. El calor corporal eleva la temperatura del material por encima de su umbral de transformación. El tubo vuelve a su estructura austenítica rígida y se expande a una forma predeterminada al alcanzar los 37°C. Los ingenieros utilizan esta propiedad para diseñar stents autoexpandibles que se comprimen en catéteres de colocación de bajo perfil y se despliegan automáticamente al liberarse.
Comparación de las propiedades termomecánicas del nitinol |
|||
Propiedad |
Mecanismo de activación |
Secuencia de cambio de fase |
Aplicación médica primaria |
|---|---|---|---|
superelasticidad |
Estrés mecánico |
Austenita → Martensita inducida por estrés → Austenita |
Alambres guía, ejes de catéter flexibles, arcos de ortodoncia. |
Memoria de forma |
Energía Térmica (Calor) |
Martensita deformada → Austenita |
Stents autoexpandibles, grapas óseas, recuperadores de coágulos. |
Los tamaños y la distribución de las inclusiones difieren mucho entre las masas fundidas estándar y de alta pureza. Durante el proceso de fusión inicial, el titanio reacciona fácilmente con el carbono y el oxígeno. Esta reacción forma carburos de titanio (TiC) e inclusiones de óxido intermetálico (Ti4Ni2Ox). Las masas fundidas de nitinol estándar, a menudo producidas mediante refundición por arco al vacío (VAR) simple o doble, contienen inclusiones más grandes y más frecuentes. Estas inclusiones suelen medir hasta 39 micras. No suponen un problema para aplicaciones estáticas o dispositivos de ciclo bajo como herramientas quirúrgicas. Sin embargo, crean graves concentraciones de tensión bajo carga dinámica continua.
El nitinol de alta pureza se somete a procesos de fusión especializados, que combinan la fusión por inducción al vacío (VIM) con múltiples pasos VAR. Estos procesos reducen los niveles de oxígeno y carbono, minimizando estrictamente el tamaño y la distribución de las inclusiones. El nitinol de alta pureza está estrictamente especificado para aplicaciones de alta fatiga. Los marcos de válvulas cardíacas transcatéter requieren este material de alta pureza. El corazón humano late aproximadamente 40 millones de veces al año. Un implante permanente debe sobrevivir cientos de millones de ciclos a lo largo de su vida. Las masas fundidas de alta pureza mitigan la iniciación y propagación de microfisuras en los sitios de inclusión. Garantizan que el dispositivo sobreviva su ciclo de vida previsto sin fallos estructurales catastróficos.
Los ingenieros utilizan ampliamente tubos de nitinol en stents periféricos y neurovasculares autoexpandibles. Estos dispositivos requieren una fuerza radial continua y precisa para mantener abiertos los vasos enfermos. El proceso de fabricación comienza cortando con láser un patrón geométrico específico en el tubo. Luego se expande el stent sobre una serie de mandriles progresivamente más grandes y se fija con calor en un baño de sal de bario fluidizado. Durante el procedimiento, el stent se comprime formando un catéter de colocación de bajo perfil. El médico dirige el catéter hasta la lesión objetivo. Al desplegarse, el stent se expande hacia afuera, aplicando una presión constante hacia afuera contra la pared del vaso para restaurar el flujo sanguíneo normal.
La alta resistencia a la fatiga garantiza la longevidad del dispositivo. El sistema vascular somete a los implantes a una tensión pulsátil continua. Las arterias se expanden y contraen con cada latido del corazón. Las arterias periféricas, como la arteria femoral superficial (SFA), también experimentan graves flexiones, torsiones y compresión axial debido al movimiento musculoesquelético al caminar. Los tubos de alta pureza resisten esta compleja carga biomecánica. Esto resulta particularmente crítico para componentes de características pequeñas. Los puntales del stent cortados con láser suelen medir menos de 100 micrones de ancho. Cualquier defecto del material o inclusión de gran tamaño a esta escala conduce a una rápida fractura del puntal y la posterior reoclusión del vaso.
La resistencia a las torceduras y la flexibilidad extrema son necesidades absolutas para el diseño de catéteres modernos. Los médicos conducen los catéteres de colocación a través de vías vasculares muy tortuosas, como la arteria carótida interna. Los hipotubos tradicionales de polímero o acero inoxidable a menudo se doblan cuando se doblan en radios estrechos, arruinando efectivamente el dispositivo y deteniendo el procedimiento. El tubo de nitinol se dobla significativamente sin doblarse ni colapsar. Mantiene una luz interna abierta para el paso del dispositivo, la inyección de contraste o la administración de líquido incluso cuando se realizan giros de 180 grados en la vasculatura.
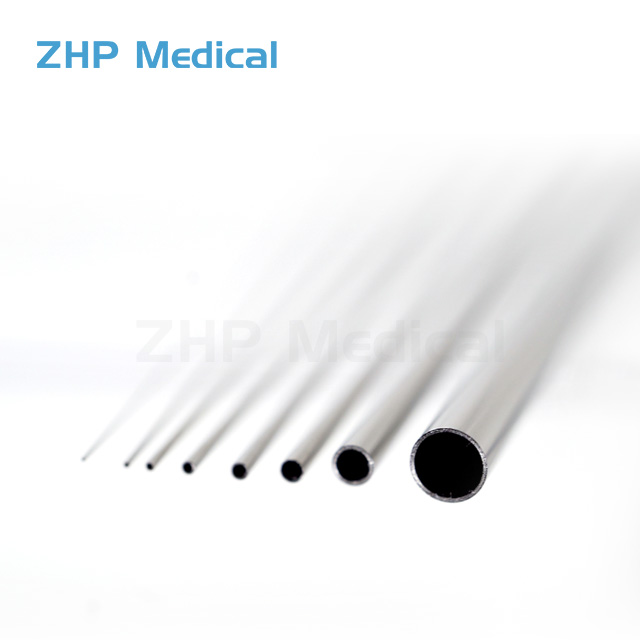
Los tubos capilares ultrafinos desempeñan un papel fundamental en las aplicaciones neurovasculares. Las limitaciones espaciales en el cerebro son graves y los vasos sanguíneos objetivo se reducen a milímetros de diámetro. Los ingenieros diseñan microcatéteres utilizando tubos de nitinol de pared ultrafina para llegar a estas ubicaciones distales. Estos microtubos introducen espirales embólicas o desviadores de flujo en lo profundo de la neurovasculatura de forma segura.
Los tubos de nitinol ofrecen capacidades excepcionales de transmisión de torsión. Cuando los médicos giran el extremo proximal del catéter fuera del paciente, esperan que la punta distal dentro del cuerpo gire exactamente la misma cantidad. Nitinol proporciona maniobrabilidad 1:1 durante procedimientos mínimamente invasivos. Este control preciso permite a los médicos dirigir los dispositivos hacia ramas anatómicas complejas con precisión sin que el catéter se azote ni almacene energía rotacional.
Las aplicaciones de rectificado crean perfiles de rigidez variables en guías y sistemas de colocación superelásticos. Los fabricantes toman alambre macizo de nitinol o tubos de paredes gruesas y los procesan mediante máquinas rectificadoras sin centros. Muelen el diámetro exterior para crear conos y escalones específicos. El extremo proximal sigue siendo grueso y rígido para proporcionar capacidad de empuje desde fuera del cuerpo. La punta distal se vuelve ultrafina y flexible, lo que evita traumatismos en los vasos durante la navegación. Los sistemas de administración utilizan perfiles de tubos de tierra similares para optimizar las transiciones de flexibilidad entre el mango rígido y la punta distal flexible.
Las aplicaciones ortopédicas utilizan la entrega de fuerza constante de nitinol con memoria de forma. Las grapas óseas y los implantes espinales representan ejemplos comunes. Los cirujanos insertan la grapa a través de una fractura ósea mientras el material está en su estado martensítico. A medida que el calor corporal activa el efecto de memoria de forma, la grapa intenta acercarse a su forma programada original. No puede cerrarse completamente debido a la presencia del hueso. En cambio, aplica una compresión dinámica continua en todo el sitio de la fractura. Esta compresión constante del tejido o del hueso acelera la curación, mejora las tasas de fusión y evita que el hardware se afloje con el tiempo.
La variación del espesor de la pared afecta directamente la precisión del corte por láser. Los sistemas de corte por láser concentran la energía térmica precisamente en la superficie del tubo. Si el espesor de la pared varía alrededor de la circunferencia del tubo, los parámetros del láser se vuelven inestables. Es posible que el láser no penetre limpiamente a través de secciones gruesas, dejando escoria o material sin cortar. Por el contrario, podría penetrar demasiado en secciones delgadas y dañar la pared interna opuesta del tubo. La variación del espesor de la pared también afecta la integridad estructural del dispositivo final. Los puntos delgados en el tubo se convierten en puntos débiles en un puntal de stent cortado con láser, fallando temprano bajo carga de fatiga.
Debe especificar cuidadosamente las tolerancias del diámetro interior (ID) y del diámetro exterior (OD). Las expectativas básicas para los tubos médicos a menudo requieren tolerancias de +/- 0,0005 pulgadas a +/- 0,001 pulgadas, según el tamaño nominal. Las tolerancias estrictas garantizan una integración perfecta con los componentes acoplados. Los catéteres suelen requerir varias capas de tubos, trenzados y cubiertas de polímero. El tubo de nitinol debe encajar perfectamente dentro de este conjunto. Una mala concentricidad provoca una fuerza radial desigual y un despliegue impredecible del dispositivo.
La inspección entrante para determinar la precisión dimensional requiere protocolos específicos:
Mida el diámetro exterior continuamente utilizando un micrómetro láser de ejes múltiples para detectar la ovalidad.
Verifique el diámetro interior utilizando calibres de precisión de clase X para garantizar la permeabilidad del lumen.
Calcule la concentricidad tomando medidas de la sección transversal del espesor de la pared a intervalos de 90 grados bajo un comparador óptico.
Los tubos médicos vienen en varias condiciones de superficie comunes, cada una adecuada para diferentes procesos posteriores. Los tubos trefilados presentan una capa de óxido pesada y oscura. Esta capa se forma naturalmente durante los pasos de estirado y recocido a alta temperatura en el molino. Los tubos esmerilados sin centros eliminan mecánicamente esta capa de óxido, dejando una superficie brillante y texturizada con líneas de pulido visibles. Los acabados electropulidos proporcionan la superficie más lisa posible. El proceso elimina el material electroquímicamente en un baño de ácido sulfúrico metanólico, suavizando picos y valles microscópicos.
El estado de la superficie afecta directamente la biocompatibilidad y la resistencia a la corrosión. La capa de óxido oscuro es generalmente inaceptable para implantes permanentes porque puede desprenderse o albergar contaminantes. El electropulido crea una capa uniforme y altamente resistente a la corrosión de dióxido de titanio (TiO2), generalmente de 200 a 500 Angstroms de espesor. Esta superficie lisa evita la acumulación de sangre y reduce el riesgo de trombosis. Un acabado superficial impecable también extiende la vida útil del componente médico final al eliminar los rayones microscópicos de la superficie que sirven como sitios de inicio de grietas.
Comparación de acabados de superficies de tubos de nitinol |
|||
Acabado superficial |
Apariencia Visual |
Rugosidad de la superficie (Ra) |
Caso de uso médico primario |
|---|---|---|---|
Tal como se dibuja (óxido oscuro) |
Gris oscuro/negro |
Alto (> 1,0 µm) |
Materia prima para mecanizado pesado posterior; herramientas que no son implantes. |
Tierra sin centros |
Líneas de molienda visibles y metálicas brillantes. |
Medio (0,4 - 0,8 µm) |
Núcleos de guías, mandriles, componentes que requieren adhesivos. |
Electropulido |
Como un espejo, altamente reflectante |
Muy bajo (< 0,1 µm) |
Implantes cardiovasculares permanentes, stents, marcos de válvulas cardíacas. |
Especificar la temperatura del acabado de austenita (Af) es esencial para los componentes de Nitinol porque determina cuándo el material se transforma completamente en su fase austenítica. Para los dispositivos médicos superelásticos, Af normalmente se establece por debajo de la temperatura corporal, a menudo entre 15 °C y 30 °C, para garantizar un rendimiento confiable a 37 °C. Las pruebas DSC miden las temperaturas de transformación de fase, mientras que las pruebas de flexión y recuperación libre verifican la recuperación de la forma funcional. Las pruebas de tracción también son importantes para evaluar la resistencia a la tracción, el alargamiento y las tensiones de meseta, que influyen directamente en la fuerza radial y el rendimiento estructural del dispositivo.
El nitinol es difícil de mecanizar debido a su rápido endurecimiento por trabajo y su alta elasticidad, lo que puede causar desgaste de la herramienta, mala precisión dimensional y rotura de la herramienta. Para componentes médicos pequeños, el corte por láser y la electroerosión se utilizan habitualmente porque evitan las fuerzas de corte tradicionales. Sin embargo, el corte por láser puede crear una zona afectada por el calor (HAZ) que altera las propiedades locales del material. Los láseres de femtosegundo ayudan a minimizar este daño térmico, mientras que el electropulido puede eliminar el material de la superficie afectada después del corte con láser convencional. La fijación precisa y el tratamiento térmico controlado también son esenciales durante el ajuste de la forma para mantener un rendimiento constante del material.
Soldar tubos de nitinol de grado médico a metales diferentes presenta graves dificultades metalúrgicas. No es fácil soldar nitinol a acero inoxidable o titanio mediante soldadura TIG o láser estándar. El alto calor de la soldadura mezcla los metales, formando compuestos intermetálicos frágiles (como TiFe2) en el baño de soldadura. La unión se vuelve muy susceptible a fallas por fatiga y grietas bajo una tensión mínima. Generalmente se evita la soldadura por fusión directa en uniones sometidas a altas tensiones en dispositivos médicos.
Los ingenieros evalúan métodos de ensamblaje alternativos para superar esta limitación. El engarzado mecánico ofrece un método confiable de unión en frío.
Seleccione una banda marcadora radiopaca hecha de platino-iridio o tantalio.
Coloque la banda sobre la articulación donde el tubo de nitinol se encuentra con el componente acoplado.
Aplique compresión radial uniforme utilizando una herramienta de estampado especializada para bloquear los componentes entre sí mecánicamente.
Las técnicas especializadas de soldadura láser utilizan materiales intermedios. Puede soldar nitinol a una capa intermedia de tantalio y luego soldar el tantalio al acero inoxidable, evitando que se formen intermetálicos quebradizos. Los adhesivos de grado médico proporcionan otra opción viable para los conjuntos de catéteres. Los epóxicos curados con luz ultravioleta unen eficazmente el nitinol a los ejes del catéter polimérico, siempre que la superficie del nitinol esté debidamente rugosa o imprimada.
La liberación de níquel es una consideración de seguridad importante porque el Nitinol contiene un alto porcentaje de níquel. La pasivación y el tratamiento superficial adecuados crean una capa protectora de dióxido de titanio (TiO₂) que ayuda a limitar la liberación de níquel y mejorar la biocompatibilidad. El cumplimiento de la norma ASTM F2063 también es fundamental para el nitinol de grado médico, ya que define los requisitos de composición química, inclusiones y propiedades mecánicas. Por lo tanto, las pruebas y certificaciones documentadas de materiales son esenciales para respaldar las presentaciones reglamentarias y la seguridad de los dispositivos a largo plazo.
El nitinol es significativamente más caro que el acero inoxidable 304V estándar debido al costo de la materia prima y al procesamiento especializado. Sin embargo, su superelasticidad y resistencia a las torceduras son esenciales para los dispositivos médicos críticos, donde un fallo puede tener consecuencias clínicas y financieras mucho mayores. Durante el desarrollo, los tubos disponibles en el mercado se utilizan a menudo para crear prototipos más rápidos, mientras que los tubos personalizados ofrecen un espesor de pared preciso y un control de temperatura Af para la producción final. Aunque las tiradas personalizadas implican plazos de entrega más largos y pedidos mínimos más altos, proporcionan la consistencia necesaria para aplicaciones clínicas exigentes.
Establezca la certificación ISO 13485 como su requisito básico. Esta certificación demuestra que el proveedor mantiene un sistema integral de gestión de calidad específico para la fabricación de dispositivos médicos. No se asocie con proveedores que carezcan de esta certificación. La fabricación de dispositivos médicos requiere un estricto control de documentos, gestión de riesgos y validación de procesos. Un proveedor certificado ISO 13485 garantiza que cada paso de la producción de tubos esté controlado, documentado y repetible.
La trazabilidad total del lingote al tubo es primordial. Debe rastrear cada pieza de tubo hasta su materia prima original fundida. Los diferentes lingotes presentan ligeras variaciones químicas, incluso dentro de la especificación ASTM F2063. Estas variaciones afectan a las propiedades mecánicas y térmicas finales. La trazabilidad garantiza la coherencia entre lotes. Si se produce una falla en el campo, la trazabilidad le permite identificar el lingote específico, aislar la causa raíz y poner en cuarentena los lotes afectados de inmediato para evitar mayores riesgos para los pacientes.
Evaluar la reducción del riesgo en la cadena de suministro al asociarse con proveedores integrados. Busque socios que ofrezcan operaciones secundarias internas. Enviar tubos en bruto a un proveedor para cortarlos con láser, a otro para darles forma y a un tercero para electropulir genera enormes riesgos logísticos. También complica la responsabilidad de la calidad si se encuentra un defecto al final de la línea. Los proveedores integrados se encargan del corte por láser, el ajuste de formas, el electropulido y el esmerilado sin centros bajo un mismo techo, lo que garantiza un control de calidad más estricto y tiempos de respuesta más rápidos.
Evaluar las capacidades de los proveedores en el manejo de tubos capilares ultrafinos. Los dispositivos en miniatura de próxima generación requieren una precisión microscópica. Pregunte a los posibles proveedores sobre los espesores de pared mínimos alcanzables y sus métodos de inspección para microtubos. Pregunte sobre sus tolerancias de micromecanizado y su experiencia con el corte por láser de femtosegundo. Los proveedores capaces de manejar dimensiones ultrafinas respaldarán sus futuras hojas de ruta de desarrollo de productos de manera efectiva a medida que los dispositivos continúen miniaturizándose.
Solicite hojas de datos de materiales completas de posibles proveedores para verificar el cumplimiento de ASTM F2063 y revisar las distribuciones de tamaños de inclusión.
Solicite longitudes de prototipos de tubos estándar disponibles en el mercado para acelerar las pruebas de viabilidad iniciales y validar los conceptos de colocación de catéteres.
Consulte directamente con un metalúrgico especializado para definir requisitos de dibujo personalizados, espesores de pared exactos y temperaturas Af específicas para ciclos de producción.
Audite las instalaciones de los proveedores para confirmar el cumplimiento de la norma ISO 13485, la trazabilidad de los lingotes de extremo a extremo y las capacidades de operación secundaria interna.
Exigir validaciones de procesos documentadas (IQ/OQ/PQ) para todas las operaciones secundarias, centrándose específicamente en los parámetros de corte por láser y electropulido.
R: El nitinol estándar contiene inclusiones no metálicas más grandes y frecuentes que se forman durante la fusión. El nitinol de alta pureza se somete a una fusión al vacío especializada para minimizar el tamaño y la distribución de las inclusiones. Se requiere estrictamente material de alta pureza para implantes permanentes de alta fatiga, como válvulas cardíacas, para evitar microfisuras y garantizar la supervivencia a largo plazo.
R: La temperatura del Acabado de Austenita Activa (Af) dicta cuándo el material pasa por completo a su estado rígido y superelástico. Para dispositivos médicos autoexpandibles, la temperatura Af debe establecerse por debajo de la temperatura del cuerpo humano (37°C). Esto garantiza que el dispositivo se expanda completamente y permanezca superelástico una vez desplegado dentro del paciente.
R: Sí, es seguro cuando se procesa correctamente. El nitinol contiene más del 50% de níquel, lo que puede provocar reacciones alérgicas. Sin embargo, los procesos adecuados de pasivación y electropulido crean una capa superficial robusta de dióxido de titanio. Esta capa previene la lixiviación del níquel, lo que hace que el material sea altamente biocompatible y seguro para una implantación permanente.
R: Las tolerancias estándar para los tubos capilares médicos son extremadamente estrictas para garantizar la precisión del dispositivo. Las tolerancias del diámetro exterior (OD) y del diámetro interior (ID) suelen oscilar entre +/- 0,0005 pulgadas y +/- 0,001 pulgadas. También se requieren tolerancias de concentricidad estrictas para garantizar un espesor de pared uniforme para el corte por láser.
R: La soldadura por fusión directa de metales diferentes como el acero inoxidable es muy problemática. Forma compuestos intermetálicos frágiles que fallan bajo tensión. Los ingenieros utilizan métodos alternativos como engarzado mecánico, adhesivos de grado médico o soldadura láser especializada utilizando materiales intermedios como el tantalio para crear uniones confiables.
R: El electropulido elimina la capa de óxido oscuro y las zonas afectadas por el calor creadas durante la fabricación. Crea un acabado superficial microscópico similar a un espejo. Esta superficie lisa mejora la resistencia a la corrosión, mejora la biocompatibilidad al evitar la acumulación de sangre y extiende significativamente la vida útil del dispositivo al eliminar los microarañazos de la superficie.